

I. Pangunahing Prinsipyo: Paano Nagko-convert ang Compressed Air sa Mechanical Power?
Bilang pangunahing actuator sa mga pneumatic system, pneumatic air cylinder s ay umaasa sa isang tumpak na kumbinasyon ng fluid mechanics at mekanikal na istraktura upang i-convert ang enerhiya. Ang isang detalyadong pagsusuri ay dapat sumaklaw sa tatlong pangunahing aspeto: mga katangian ng suplay ng hangin, mga detalye ng istruktura, at mga prinsipyo ng kalamangan.
Mula sa pananaw ng mga pangunahing kaalaman sa suplay ng hangin, ang pang-industriyang compressed air ay nangangailangan ng pagpapatuyo, pagsasala, at mga paggamot sa pag-stabilize ng presyon. Karaniwan, ang pressure dew point ay dapat na mas mababa sa -20°C, at ang particle size ng solid impurities ay dapat mas mababa sa 5μm upang maiwasan ang pinsala sa mga panloob na bahagi ng cylinder. Kapag ang ginagamot na compressed air ay pumasok sa cylinder chamber sa pamamagitan ng solenoid valve, dumaan muna ito sa air inlet hole sa dulong takip at pagkatapos ay pantay na ibinahagi sa magkabilang panig ng piston sa pamamagitan ng buffer sleeve (equipped sa ilang mga modelo) upang matiyak ang stable na pressure na kumikilos sa dulong mukha ng piston.
Ang pagkuha ng isang double-acting cylinder na may isang solong piston rod bilang isang halimbawa, ang panloob na dingding ng cylinder barrel ay sumasailalim sa precision honing, na nakakamit ng surface roughness ng Ra 0.2-0.4μm. Gumagana ito sa pinagsamang mga seal (karaniwang polyurethane U-rings guide rings) sa piston upang makamit ang bidirectional sealing. Ang guide rings, karamihan ay gawa sa polytetrafluoroethylene (PTFE), hindi lamang binabawasan ang direktang alitan sa pagitan ng piston at ng cylinder barrel ngunit tinitiyak din ang coaxiality ng piston, na pumipigil sa pagpapalihis ng piston rod. Kapag ang compressed air ay pumasok sa rodless chamber, ang presyon ng gas ay itinutulak ang piston patungo sa rod chamber, habang ang gas sa rod chamber ay idinidischarge sa pamamagitan ng exhaust hole. Sa panahon ng proseso ng tambutso, ang ilang mga modelo ay gumagamit ng muffler upang mabawasan ang ingay (karaniwang binabawasan ang ingay mula 85dB hanggang sa ibaba ng 65dB). Sa kabaligtaran, kapag ang hangin ay pumasok sa silid ng baras, ang piston ay gumagalaw sa kabaligtaran na direksyon, na kumukumpleto ng isang reciprocating cycle.
Sa mga tuntunin ng kahusayan sa conversion ng enerhiya, ang mekanikal na kahusayan ng silindro ay pangunahing apektado ng seal friction at gas compressibility. Sa ilalim ng mainam na mga kondisyon, ang kahusayan ng conversion mula sa presyon ng enerhiya sa mekanikal na enerhiya ay maaaring umabot sa 95%. Gayunpaman, sa mga praktikal na aplikasyon, dahil sa pagkalugi ng seal friction (nagsasaalang-alang ng humigit-kumulang 5%-10%) at pagtagas ng gas (nagsasaalang-alang ng humigit-kumulang 2%-5%), ang aktwal na kahusayan ay karaniwang pinananatili sa pagitan ng 70% -90%. Gayunpaman, kumpara sa mga hydraulic system, ang mga pneumatic cylinder ay hindi nangangailangan ng mga kumplikadong circuit tulad ng mga tangke ng langis at mga pipeline, na nagreresulta sa isang mas maikling daanan ng paghahatid ng enerhiya at mas mabilis na bilis ng pagtugon. Ang oras ng pagkaantala mula sa supply ng hangin hanggang sa paggalaw ng piston rod ay maaaring kontrolin sa loob ng 0.02-0.05 segundo, na ginagawang partikular na angkop ang mga ito para sa mga sitwasyong may mataas na dalas ng operasyon (hal., pag-uuri-uri ng elektronikong bahagi, na maaaring kumpletuhin ang 30-50 cycle bawat minuto).
Ang kanilang mga bentahe sa adaptability sa kapaligiran ay nararapat din na bigyang-diin: ang mismong naka-compress na hangin ay hindi nakakalason at walang amoy, at kahit na mangyari ang pagtagas, hindi nito mahahawa ang mga workpiece o ang kapaligiran. Samakatuwid, malawakang ginagamit ang mga ito sa industriya ng food packaging (hal., chocolate molding machine) at pharmaceutical preparation industry (hal., vaccine filling equipment). Kung ikukumpara sa mga electric actuator, ang mga pneumatic cylinder ay mas matibay sa mga humid na kapaligiran (hal., car wash equipment) at maalikabok na kapaligiran (hal., ore screening equipment), inaalis ang mga alalahanin tungkol sa motor moisture damage o dust na pumapasok sa windings na nagdudulot ng mga malfunctions. Bukod pa rito, ang mga pneumatic cylinder ay may mas malakas na overload resistance. Kapag ang load ay lumampas sa na-rate na halaga, ang piston rod ay hihinto sa paggalaw nang hindi nasusunog tulad ng isang motor; ang normal na operasyon ay maaaring maibalik sa pamamagitan lamang ng pagbabawas ng load, na nagreresulta sa mas mababang mga gastos sa pagpapanatili.
II. Pagsusuri ng Uri: Aling Uri ng Silindro ang Nababagay sa Iba't Ibang Sitwasyon?
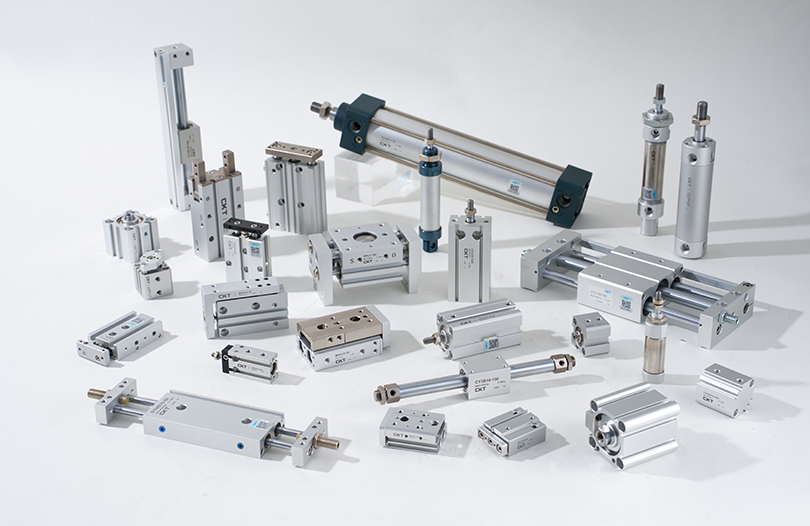
Ang pag-uuri ng mga uri ng silindro ay batay sa malalim na pagtutugma ng disenyo ng istruktura, mga parameter ng pagganap, at mga kinakailangan sa senaryo. Ang bawat uri ay may natatanging lohika ng aplikasyon at mga hangganan ng pagganap:
1. Linear Motion Type: Basic Choice for Conventional Scenario
Mga Single-Acting Cylinder: Bilang karagdagan sa karaniwang uri ng spring-return, may mga uri ng gravity-return (angkop para sa mga senaryo ng pag-install na patayo pababa, tulad ng pagbubukas ng silo gate) at mga uri ng air-pressure return (pagkamit ng pagbalik sa pamamagitan ng isa pang low-pressure air circuit, na angkop para sa makitid na mga puwang kung saan hindi mai-install ang mga spring). Ang kanilang structural feature ay isang air inlet lang ang kailangan para sa control, na nakakatipid sa bilang ng solenoid valves, at ang kanilang gastos ay 15%-20% na mas mababa kaysa sa double-acting cylinders. Gayunpaman, limitado sa paraan ng pagbabalik, ang kanilang puwersa sa pagbabalik ay karaniwang mas mababa kaysa sa puwersa ng tulak (ang puwersa ng pagbabalik ng mga uri ng spring-return ay humigit-kumulang 30% -50% ng puwersa ng tulak), at ang stroke ay hindi dapat masyadong mahaba (karaniwan ay hindi hihigit sa 300mm, kung hindi man ang tagsibol ay madaling kapitan ng pagkapagod). Sa mga praktikal na aplikasyon, tulad ng pagpoposisyon ng materyal sa mga linya ng pagpupulong, ang thrust ng mga single-acting cylinder ay maaaring kontrolin sa pamamagitan ng pagsasaayos ng air supply pressure (karaniwang nakatakda sa 0.3-0.5MPa) upang maiwasan ang pagdurog ng mga workpiece, at ang mga magnetic switch ay maaaring gamitin upang tumpak na matukoy kung ang piston ay nasa lugar.
Double-Acting Cylinders: Batay sa mga paraan ng pag-install, maaari silang nahahati sa mga karaniwang uri (front flange, rear flange, foot mount, trunnion mount, atbp.) at mga compact na uri (integrated cylinder barrel at end cap design, na binabawasan ang haba ng 20%-30%). Ang magkabilang panig ng piston ay maaaring makatiis ng presyon, at ang pagkakaiba sa pagitan ng thrust at pull force ay pangunahing nagmumula sa cross-sectional area ng piston rod (ang epektibong force-bearing area ng rod chamber ay katumbas ng epektibong force-bearing area ng rodless chamber minus ang cross-sectional area ng piston rod). Ang pagkuha ng isang cylinder na may diameter ng bore na 50mm at isang diameter ng piston rod na 20mm bilang isang halimbawa, ang thrust ng rodless chamber ay humigit-kumulang 980N, at ang pull force ng rod chamber ay humigit-kumulang 750N. Samakatuwid, sa mga senaryo ng patayong pag-aangat na may mabibigat na karga, dapat bigyan ng priyoridad ang direksyon ng puwersa na nagdadala ng rodless chamber. Sa mga automated na linya ng produksyon, ang mga double-acting na cylinder ay kadalasang ginagamit kasabay ng mga gumagabay na device (hal., mga linear na gabay) upang mapabuti ang katumpakan ng paggalaw. Halimbawa, sa bolt tightening equipment sa mga auto parts assembly lines, ang cylinder ay nagtutulak sa tightening shaft upang gumalaw pataas at pababa, na nakakamit ng repeat positioning accuracy na ±0.1mm.
Mga Miniature/Thin Cylinder: Ang mga miniature na cylinders (na may mga diameter ng bore gaya ng 6mm, 8mm, 10mm) ay karaniwang may mga cylinder barrel na gawa sa hindi kinakalawang na asero, at ang mga piston rod ay sumasailalim sa hard chrome plating (plating thickness 5-10μm) upang makatiis ng mga bahagyang epekto. Sa pagpupulong ng mga module ng camera ng mobile phone, kailangang itulak ng mga miniature cylinder ang mga bahagi ng lens para sa pagpoposisyon sa antas ng micron, kaya mataas na kinakailangan ang inilalagay sa motion stability ng cylinder. Karaniwang nilagyan ang mga ito ng mga throttle valve (hal., mga valve ng karayom) upang kontrolin ang bilis sa loob ng 50-100mm/s. Ang mga manipis na cylinders (na may mga bore diameter na 20mm-100mm) ay may mga end cap na ginawa sa pamamagitan ng stamping, na nagpapababa ng timbang ng 40% kumpara sa mga karaniwang uri, na ginagawang angkop ang mga ito para sa pag-install sa mga makitid na espasyo tulad ng sa pagitan ng mga roller ng makinang pang-print at sa ilalim ng mga turret ng CNC machine tool. Ang ilang mga manipis na silindro ay nagsasama rin ng mga magnetic switch mounting grooves, na inaalis ang pangangailangan para sa karagdagang mga bracket at nakakatipid ng oras ng pag-install. Gumagamit sila ng double-seal structure (primary seal secondary seal), na may leakage rate na kinokontrol sa ibaba 5mL/min (sa ilalim ng karaniwang mga kondisyon).
2. Rodless Cylinders: Space-Optimized Solution para sa Long-Stroke Scenario
Ang pangunahing teknolohiya ng mechanically coupled rodless cylinders ay nasa sealing system. Ang double-layer sealing strip (inner polyurethane sealing strip at outer nitrile rubber dust-proof strip) ay ginagamit sa slot sa cylinder barrel. Ang sealing strip ay naayos sa pamamagitan ng sealing pressure block sa dulo ng takip upang matiyak na walang gas leakage. Ang koneksyon sa pagitan ng slider at piston ay gawa sa high-strength alloy material (hal., 6061-T6 aluminum alloy) na may anodization treatment (oxide film thickness 10-15μm), na nagpapataas ng wear resistance ng higit sa 3 beses. Sa panahon ng operasyon, ang slider ay dapat gumalaw kasabay ng isang guide rail (hal., built-in linear bearing) upang maiwasan ang pinsala sa sealing strip na dulot ng sira-sira na mga karga. Ang maximum na pinapayagang sira-sira na load ay karaniwang 10%-15% ng rated load. Halimbawa, sa chassis conveying link ng isang automobile assembly line, ang isang mechanically coupled rodless cylinder ay kailangang magmaneho ng chassis na tumitimbang ng 50kg para gumalaw nang may stroke na hanggang 5m. Sa kasong ito, dapat pumili ng reinforced guide rail, at ang bilis ay dapat kontrolin sa 0.8-1.2m/s upang maiwasan ang vibration ng kagamitan na dulot ng sobrang pagkawalang-galaw.
Ang mga magnetic ring ng magnetic rodless cylinders ay gawa sa neodymium-iron-boron high-strength magnetic material na may magnetic energy product na 35-40MGOe. Ang kasabay na paggalaw ay nakakamit sa pamamagitan ng magnetic attraction sa pagitan ng panloob na magnetic ring sa piston at ang panlabas na magnetic ring sa panlabas na gumagalaw na katawan. Upang matiyak ang matatag na magnetic force, ang agwat sa pagitan ng panloob at panlabas na magnetic ring ay dapat kontrolin sa 0.5-1mm, at ang cylinder barrel material ay dapat na non-magnetic (hal., aluminum alloy, 304 stainless steel). Ang kanilang kalamangan ay nakasalalay sa rodless na istraktura, na nagbibigay ng mas mahusay na pagganap ng sealing na may halos zero leakage, na ginagawa itong angkop para sa mga sitwasyong may mataas na kinakailangan sa kalinisan (hal., semiconductor wafer conveying). Gayunpaman, nililimitahan ng magnetic force ang kanilang load capacity, kadalasang may maximum load na hindi hihigit sa 30kg, at hindi angkop ang mga ito para sa mga high-frequency na start-stop na mga sitwasyon (kung hindi man, ang magnetic ring ay madaling ma-demagnetization).
3. Mga Rotary Cylinder: Mga Espesyal na Actuator para sa Rotational Motion
Rack-and-Pinion Rotary Cylinders: Ang rack at piston ay idinisenyo bilang pinagsama-samang unit, at ang rack tooth profile ay kadalasang involute (module 1-3). Gumagana ito sa mga high-precision na gear (katumpakan ng paghahatid hanggang grade 5) upang matiyak ang error sa anggulo ng pag-ikot na mas mababa sa ±0.5°. Ang ilang mga modelo ay nilagyan ng mga turnilyo sa pagsasaayos ng anggulo, na nagbibigay-daan sa mahusay na pagsasaayos ng anggulo ng pag-ikot sa loob ng ±5° upang matugunan ang mga tiyak na kinakailangan sa pagpoposisyon. Sa mga sitwasyong pangkontrol ng balbula (hal., mga pipeline valve sa mga water treatment plant), makokontrol ng mga rack-and-pinion rotary cylinder ang bilis ng pag-ikot sa pamamagitan ng pagsasaayos ng air supply pressure (karaniwan ay 0.4-0.6MPa) at makamit ang valve opening, pagsasara, at intermediate position holding sa tulong ng mga position sensor, na may buhay ng serbisyo na higit sa 1 milyon.
Vane-Type Rotary Cylinders: Ang vane at rotor ay konektado sa pamamagitan ng isang susi, at ang mga seal (karaniwang nitrile rubber PTFE combined seal) ay dapat na naka-install sa magkabilang gilid ng vane upang maiwasan ang pagtagas ng gas mula sa isang gilid patungo sa isa. Ang panloob na dingding ng stator ay nangangailangan ng precision machining upang matiyak ang sealing gap na 0.02-0.05mm sa pagitan ng stator at ng vane; kung hindi, ang kahusayan ay bababa nang malaki. Ang anggulo ng pag-ikot ng mga rotary cylinder na uri ng vane ay karaniwang nakapirming anggulo tulad ng 90°, 180°, at 270°. Para sa arbitrary na kontrol ng anggulo, kinakailangan ang isang angle controller. Dahil sa mga limitasyon sa istruktura, ang kanilang output torque ay maliit (hal., isang vane-type cylinder na may bore diameter na 40mm ay may pinakamataas na torque na humigit-kumulang 5N·m), kaya kadalasang ginagamit ang mga ito para sa light fixture rotation (hal., clamping small workpieces). Ang mga seal ay kailangang palitan nang regular (karaniwan ay tuwing 3-6 na buwan) upang matiyak ang pagganap ng sealing.
4. Mga Espesyal na Uri para sa Extreme Environment: Adaptive Design para sa Malupit na Kondisyon
Sa mga kapaligirang may mataas na temperatura (hal., steel billet handling equipment sa industriyang metalurhiko, na may operating temperature na 200-300°C), ang mga cylinder ay dapat gumamit ng mga materyales na lumalaban sa mataas na temperatura: ang cylinder barrel ay gawa sa 316L na hindi kinakalawang na asero (na makatiis sa temperaturang mababa sa 300°C), ang operating temperature ay gawa sa fluorescent na mga seal (2-0°C). 200°C, na may panandaliang resistensya hanggang 250°C), at ang ibabaw ng piston rod ay pinahiran ng ceramic (hardness hanggang HV1000 o mas mataas, na nagpapataas ng wear resistance ng 5 beses). Bukod pa rito, kailangang magdagdag ng mga heat sink sa mga dulo ng takip upang maiwasan ang paglipat ng init sa mga seal na nagdudulot ng pagtanda.
Sa mga corrosive na kapaligiran (hal., marine engineering equipment na nakikipag-ugnayan sa seawater salt), ang mga cylinder ay nangangailangan ng komprehensibong anti-corrosion treatment: ang cylinder barrel ay gawa sa 316L stainless steel na may passivation treatment, ang piston rod ay gawa sa 316L stainless steel o sumasailalim sa chrome plating (plating thickness 20-30μm, ang lahat ng mga bahagi ay gawa sa mga selyula, at iba pang mga bahagi ng semento) ng hindi kinakalawang na asero, at ang mga seal ay gawa sa fluororubber o perfluoroether na goma na may malakas na resistensya sa kaagnasan. Ang ilang mga modelo ay nag-i-install din ng mga anti-corrosion na filter sa mga air port upang higit na maiwasan ang mga corrosive na gas na pumasok sa loob ng cylinder.
Sa mga kapaligiran sa malinis na silid (hal., paggawa ng semiconductor chip, na nangangailangan ng kalinisan ng ISO Class 1), dapat matugunan ng mga cylinder ang mababang particle emission at mababang mga kinakailangan sa volatility: ang cylinder barrel at piston rod ay gawa sa 316L stainless steel na may precision polishing (surface roughness Ra 0.1-0.2μm) upang maiwasan ang dust adhesion; ang mga non-metallic na bahagi tulad ng mga seal at guide ring ay gawa sa mababang-particle-emission na mga materyales tulad ng PTFE o binagong polyethylene, at sumasailalim sa mataas na temperatura na paglilinis upang maalis ang mga pabagu-bagong substance; ang ibabaw ng silindro ay sumasailalim sa anti-static na paggamot upang maiwasan ang static na adsorption ng alikabok. Higit pa rito, dapat tratuhin ng high-efficiency particulate air (HEPA) filter ang tambutso ng mga cylinder na partikular sa malinis na silid upang maiwasang marumihan ang kapaligiran ng malinis na silid na may naubos na gas.|
III. Gabay sa Pagpili: Tumpak na Pagtutugma ng Mga Kinakailangan sa Pamamagitan ng Limang Dimensional na Parameter
Direktang tinutukoy ng pagpili ng silindro ang katatagan at kahusayan ng kagamitan. Kinakailangang sistematikong isaalang-alang ang mga pangunahing dimensyon tulad ng pagkarga, presyon, at stroke, kasama ng mga praktikal na hakbang sa operasyon:
1. Pagkalkula ng Pag-load: Linawin ang Kinakailangang Thrust/Pull Force
Una, pag-aralan ang uri ng pagkarga (pahalang na paggalaw, patayong pag-aangat, atbp.). Para sa mga pahalang na pag-load, dapat isaalang-alang ang friction coefficient (karaniwan ay 0.1-0.3), at para sa mga vertical load, dapat isaalang-alang ang gravitational acceleration. Ang lohika ng pagkalkula para sa aktwal na thrust ay: aktwal na thrust = aktwal na working pressure × epektibong piston area × efficiency coefficient.
Kabilang sa mga ito, ang aktwal na presyon ng pagtatrabaho ay kailangang isaalang-alang ang pagkawala ng presyon ng suplay ng hangin (hal., para sa haba ng pipeline na 10m at diameter na 8mm, ang pagkawala ng presyon ay humigit-kumulang 0.02-0.05MPa), kaya ang aktwal na presyon ng pagtatrabaho ay karaniwang 5% -10% na mas mababa kaysa sa presyon ng suplay ng hangin. Para sa epektibong lugar ng piston, sa kaso ng isang single-piston-rod cylinder, ang epektibong lugar ng rodless chamber ay ang cross-sectional area ng cylinder barrel interior, at ang epektibong area ng rod chamber ay ang cross-sectional area ng cylinder barrel minus ang cross-sectional area ng piston rod. Ang koepisyent ng kahusayan ay nakasalalay sa katumpakan ng cylinder: 0.7-0.8 para sa mga ordinaryong cylinder at 0.8-0.9 para sa mga cylinder na may mataas na katumpakan (hal., mga guided cylinder).
Ang pagkuha ng isang hilig na senaryo ng pagtulak sa 30° bilang isang halimbawa: ang bigat ng workpiece ay 50kg, dumudulas sa isang guide rail (friction coefficient 0.15), na may acceleration na 0.8m/s² sa panahon ng acceleration phase, at isang air supply pressure na 0.6MPa (aktwal na working pressure 0.5MPa). Una, kalkulahin ang kabuuang puwersa ng pagkarga: ang bahagi ng gravity sa hilig na direksyon = 50kg × 9.8m/s² × sin30° ≈ 245N; puwersa ng friction = 50kg × 9.8m/s² × cos30° × 0.15 ≈ 63.6N; inertial force = 50kg × 0.8m/s² = 40N; kabuuang lakas ng pagkarga = kabuuan ng tatlong bahaging ito, humigit-kumulang 348.6N. Kung ang rodless chamber ay ginagamit para sa force bearing at ang efficiency coefficient ay 0.8, ang kinakailangang epektibong piston area = kabuuang load force / (aktwal na working pressure × efficiency coefficient), na kinakalkula na humigit-kumulang 7.97×10^-4 m². Ang diameter ng bore ay maaaring makuha mula sa epektibong lugar, na kinakalkula na humigit-kumulang 31.6mm. Sa pagsasagawa, dapat pumili ng standard na diameter ng bore na 40mm (standard bore diameter series: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100mm, atbp.). Sa oras na ito, ang aktwal na thrust = 0.55MPa × epektibong lugar ng rodless chamber para sa 40mm bore diameter × 0.8 efficiency coefficient, humigit-kumulang 552N. Ang safety factor (ratio ng aktwal na thrust sa kabuuang load force) ay humigit-kumulang 1.58, nakakatugon sa 1.5-2 safety factor na kinakailangan.
2. Stroke at Buffering: Iwasan ang Motion Impact
Ang pagpili ng stroke ay dapat isaalang-alang ang aktwal na distansya ng paggalaw ng kagamitan at isang safety margin. Bilang karagdagan sa maginoo na 5%-10% margin, ang mga sumusunod na salik ay dapat ding isaalang-alang: kung ang silindro ay ginagamit upang itulak ang mga workpiece sa isang tinukoy na posisyon, isang adjustment space para sa mga error sa pagpoposisyon ng workpiece (karaniwang 5-10mm) ay dapat na nakalaan; kung ginagamit para sa pag-clamping ng mga workpiece, isang compensation space para sa workpiece size deviations (karaniwan ay 3-5mm) ay dapat na nakalaan. Para sa mga long-stroke cylinders (>300mm), dapat bigyan ng espesyal na pansin ang higpit ng piston rod upang maiwasan ang baluktot sa ilalim ng karga. Sa pangkalahatan, ang ratio ng bore diameter sa stroke ay dapat kontrolin sa loob ng 1:10 (hal., isang bore diameter na 40mm na may maximum na stroke na 400mm). Kung nalampasan ang ratio na ito, dapat pumili ng isang makapal na piston rod (hal., pagtaas ng diameter ng piston rod mula 16mm hanggang 20mm) o isang guided device (hal., double-shaft cylinder, guided cylinder).
Ang pagpili ng buffering system ay depende sa bilis ng paggalaw, bigat ng load, at mga kinakailangan sa katumpakan ng kagamitan: kapag ang bilis ay ≤0.3m/s at ang load ay ≤50kg, maaaring gamitin ang rubber buffering (simpleng istraktura, mababang gastos), ngunit ang buffering effect ay limitado, na ginagawang angkop para sa mga sitwasyong hindi sensitibo sa epekto (hal., materyal na pagtutulak); kapag ang bilis ay 0.3-0.8m/s at ang load ay 50-200kg, kailangan ang adjustable buffering(kailangan ang adjustable buffering) – nakakamit sa pamamagitan ng pag-install ng throttle valve sa buffer chamber para ayusin ang exhaust speed. Nagbibigay-daan ito para sa flexible adjustment ng buffering force batay sa aktwal na mga kondisyon sa pagtatrabaho, na ginagawa itong angkop para sa karamihan ng mga pang-industriyang sitwasyon (hal., pagpoposisyon ng workpiece sa mga assembly lines). Kapag ang bilis ay lumampas sa 0.8m/s at ang load ay lumampas sa 200kg, isang hydraulic shock absorber (naka-install nang nakapag-iisa sa dulo ng cylinder stroke) ay kinakailangan. Ito ay may malaking buffering capacity at maaaring bawasan ang impact acceleration mula 10m/s² hanggang sa ibaba ng 2m/s², na ginagawa itong perpekto para sa high-speed, heavy-load na mga sitwasyon (hal., malaking workpiece handling).
Bilang karagdagan, ang pagpapanatili ng buffering system ay nangangailangan ng pansin: ang buffer chamber ng adjustable buffering ay dapat na regular na linisin (bawat 3-6 na buwan) upang maiwasan ang pagbara sa butas ng tambutso ng mga dumi, na magdudulot ng pagkabigo sa buffering. Ang mga rubber buffer pad ay dapat na inspeksyuning pana-panahon (bawat 1-2 buwan); kung nakita ang pagtanda o pagpapapangit, dapat itong palitan kaagad upang maiwasan ang pagtaas ng ingay ng epekto at panganib ng pagkasira ng kagamitan.
3. Pag-install at Detection: Pag-angkop sa Istraktura ng Kagamitan
Ang pagpili ng paraan ng pag-install ay dapat komprehensibong isaalang-alang ang spatial na layout, direksyon ng puwersa, at katumpakan ng paggalaw ng kagamitan:
Flange Mounting: Nahahati sa front flange (nakabit sa harap na dulo ng cylinder) at rear flange (mount sa hulihan na dulo ng cylinder). Ang mga high-strength bolts (hal., grade 8.8 o mas mataas) ay dapat gamitin upang ikonekta ang flange sa kagamitan, at dapat matiyak ang perpendicularity sa pagitan ng flange face at ng cylinder axis (perpendicularity error ≤0.1mm/m). Ang pamamaraang ito ay angkop para sa mga senaryo na may mga nakapirming pag-load at mga kinakailangan sa mataas na katumpakan ng paggalaw (hal., pag-clamping ng mga kagamitan sa makina).
Pag-mount ng Trunnion: Kasama ang mga fish-eye trunnions (nagbibigay-daan sa isang partikular na anggulo ng swing, karaniwang ±5°) at mga trunnion na may spherical bearings (swing angle hanggang ±10°). Sa panahon ng pag-install, dapat tiyakin ang fit clearance sa pagitan ng trunnion hole at ng equipment connecting shaft (karaniwan ay 0.05-0.1mm) upang maiwasan ang hindi matatag na paggalaw na dulot ng sobrang clearance. Ito ay angkop para sa mga sitwasyon kung saan ang load ay may bahagyang pag-indayog (hal., pagtulak ng mga aparato sa mga hilig na conveyor).
Foot Mounting: May kasamang front foot mount, rear foot mount, at double-lug foot mount. Ang koneksyon sa pagitan ng foot mount at ng kagamitan ay dapat na ligtas upang maiwasan ang pagluwag sa ilalim ng pagkarga. Dahil sa ang katunayan na ang mga support point ng foot mount ay malayo sa cylinder axis, ang lateral force resistance nito ay mahina (lateral load ay karaniwang hindi lalampas sa 10% ng rated load). Ito ay angkop para sa mga senaryo na may magaan na pagkarga na may mga nakapirming direksyon ng paggalaw (hal., pagtulak ng maliliit na workpiece).
Pag-mount ng Pivot: Ang silindro ay naayos sa bracket ng kagamitan sa pamamagitan ng isang pivot pin, na nagbibigay-daan sa silindro na umindayog sa palibot ng pivot pin (karaniwang ±15°). Ang fit sa pagitan ng pivot pin at cylinder trunnion hole ay dapat gumamit ng transition fit (hal., H7/g6), na ginagawa itong angkop para sa mga sitwasyon kung saan ang load ay may malaking swing angle (hal., material flipping mechanisms).
Para sa pagtukoy ng posisyon, bilang karagdagan sa mga karaniwang magnetic switch, mayroon ding mga limit switch at photoelectric sensor: Nade-detect ng mga magnetic switch ang posisyon ng piston sa pamamagitan ng pagdama sa magnetic ring sa piston, na may mabilis na bilis ng pagtugon (≤1ms). Sa panahon ng pag-install, dapat bigyang pansin ang katumpakan ng pagkakahanay sa magnetic ring (deviation ≤1mm); kung hindi, maaaring mangyari ang pagkabigo sa pagtuklas. Ang mga switch ng limitasyon ay na-trigger ng mekanikal na contact, na nag-aalok ng mataas na pagiging maaasahan ngunit mabagal na bilis ng pagtugon (≥10ms), na ginagawang angkop ang mga ito para sa mga senaryo na may mababang mga kinakailangan sa bilis ng pagtugon (hal., proteksyon sa posisyon ng limitasyon ng kagamitan). Nakakamit ng mga photoelectric sensor ang pagpoposisyon sa pamamagitan ng pag-detect ng blocking signal ng piston o slider, na hindi nangangailangan ng contact sa cylinder body, na ginagawang angkop ang mga ito para sa corrosive o high-temperature na kapaligiran. Gayunpaman, kinakailangan upang matiyak na walang malakas na interference ng liwanag sa lugar ng pagtuklas.
4. Pagkontrol ng Bilis: Pagtutugma ng Mga Kinakailangan sa Kondisyon sa Paggawa
Ang bilis ng cylinder ay pangunahing kinokontrol ng air intake throttling o exhaust throttling, at ang mga sitwasyon ng aplikasyon at adjustment logic ng dalawang paraang ito ay malaki ang pagkakaiba:
Kasama sa air intake throttling ang pag-install ng throttle valve sa air inlet ng cylinder upang kontrolin ang extension o retraction speed ng piston rod sa pamamagitan ng paghihigpit sa daloy ng intake. Ang pamamaraang ito ay may bentahe ng simpleng pagsasaayos at angkop para sa mga senaryo na may mababang mga kinakailangan para sa katatagan ng bilis (hal., ordinaryong materyal na pagtulak). Gayunpaman, kapag nagbago ang load, malaki ang pagbabago sa bilis (hanggang sa ±20%). Halimbawa, kapag ang bigat ng itinulak na workpiece ay tumaas mula 10kg hanggang 20kg, ang bilis ay maaaring bumaba mula 150mm/s hanggang sa ibaba 100mm/s kung ginamit ang air intake throttling, na nakakaapekto sa ikot ng produksyon.
Kasama sa exhaust throttling ang pag-install ng throttle valve sa exhaust port ng cylinder upang hindi direktang maisaayos ang bilis ng paggalaw sa pamamagitan ng pagkontrol sa bilis ng tambutso. Dahil pinapanatili ng exhaust throttling ang isang tiyak na back pressure sa loob ng cylinder, epektibo nitong pinipigilan ang mga pagbabago sa bilis na dulot ng mga pagbabago sa pagkarga (maaaring kontrolin ang saklaw ng fluctuation sa loob ng ±5%), na ginagawa itong mas angkop para sa mga sitwasyong may mataas na kinakailangan para sa stability ng bilis (hal., part alignment sa precision assembly). Sa panahon ng aktwal na pagsasaayos, dapat bigyang pansin ang posisyon ng pag-install ng exhaust throttle valve: para sa mga double-acting cylinder, dapat na mai-install ang mga throttle valve sa mga exhaust port ng parehong rodless chamber at rod chamber upang independiyenteng ayusin ang extension at bilis ng pagbawi.
Bilang karagdagan, ang bilis ng silindro ay apektado din ng rate ng daloy ng suplay ng hangin at diameter ng pipeline. Kapag ang haba ng pipeline ay lumampas sa 10m, ang diameter ng pipeline ay dapat na naaangkop na taasan (hal., mula 8mm hanggang 10mm) upang maiwasan ang pagbawas ng bilis dahil sa hindi sapat na rate ng daloy. Kung kinakailangan ang ultra-high-speed motion (>1m/s), isang large-flow solenoid valve (bore diameter ≥15mm) ang dapat piliin, na pinagsama sa isang maikling pipeline (≤5m) upang mabawasan ang resistensya ng daloy ng gas.
5. Pagtutugma ng Accessory: Tinitiyak ang Smooth System Operation
Ang makatwirang pagpili ng mga accessory ay direktang nakakaapekto sa katatagan ng pagpapatakbo at buhay ng serbisyo ng cylinder, at ang mga pangunahing accessory tulad ng mga pipeline, solenoid valve, at connector ay dapat isaalang-alang nang isa-isa:
Para sa mga pipeline, dapat piliin ang materyal batay sa working pressure at ambient temperature: Maaaring gamitin ang mga polyurethane pipeline para sa normal na temperatura, mababang presyon na mga sitwasyon (pressure ≤1MPa, temperatura -5℃ hanggang 60℃) dahil sa kanilang mahusay na flexibility at magaan ang timbang, na ginagawang angkop ang mga ito para sa motion scenario na may madalas na baluktot na arm, cyliender. Ang mga pipeline ng nylon ay dapat gamitin para sa mga sitwasyong may katamtamang temperatura (temperatura -20 ℃ hanggang 120 ℃) dahil sa kanilang mas mahusay na resistensya sa pagtanda. Ang mga polytetrafluoroethylene pipeline ay angkop para sa mga kinakaing unti-unti na kapaligiran dahil maaari nilang mapaglabanan ang mga malakas na acid at alkalis. Ang diameter ng pipeline ay dapat tumugma sa interface ng silindro; Kasama sa karaniwang mga pagtutukoy ng interface ng cylinder ang G1/8, G1/4, at G3/8, na tumutugma sa mga diameter ng pipeline na 6mm, 8mm, at 10mm ayon sa pagkakabanggit. Ang paggamit ng isang maliit na diameter ng pipeline ay magreresulta sa hindi sapat na daloy ng rate at nabawasan ang bilis ng cylinder.
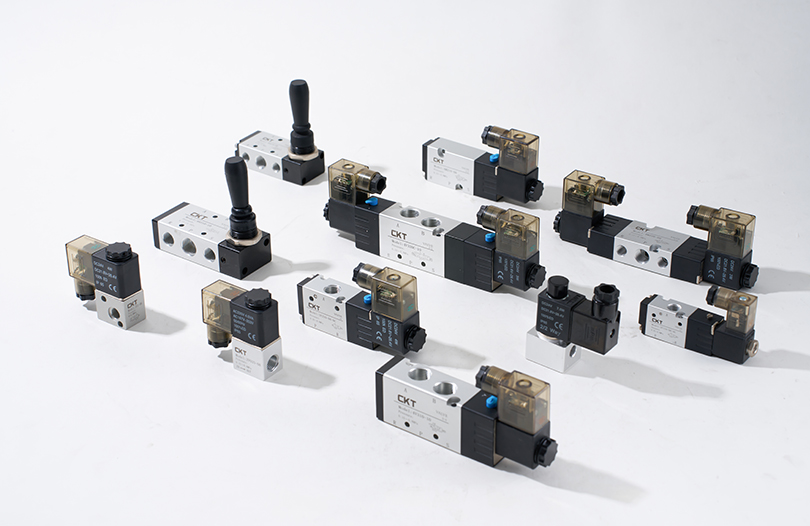
Ang mga solenoid valve ay mga pangunahing bahagi para sa pagkontrol sa paggalaw ng cylinder at dapat piliin batay sa uri ng cylinder at mga kinakailangan sa paggalaw: Ang mga single-acting cylinder ay nangangailangan ng 2/3-way solenoid valves (kokontrol sa air intake at exhaust), habang ang double-acting cylinders ay nangangailangan ng 5/2-way solenoid valves (controlling air intake at exhaust at rod chamber). Ang pagtutukoy ng boltahe ng solenoid valve ay dapat tumugma sa power supply ng kagamitan (kabilang ang mga karaniwang detalye ng DC24V at AC220V), at ang oras ng pagtugon ay dapat na ≤10ms upang matugunan ang mga kinakailangan sa high-frequency na paggalaw. Bukod pa rito, sa maalikabok o mahalumigmig na mga kapaligiran, dapat piliin ang mga solenoid valve na may antas ng proteksyon na IP65 o mas mataas upang maiwasan ang pinsala sa mga panloob na bahagi.
Ginagamit ang mga connector para ikonekta ang mga pipeline sa mga cylinder at solenoid valve, at dapat piliin ang mga modelong tumutugma sa diameter ng pipeline at mga pagtutukoy ng interface: Ang mga fast-connect fitting ay nagbibigay-daan para sa madaling pag-install at angkop para sa mga sitwasyong nangangailangan ng madalas na disassembly (hal., mga phase commissioning ng kagamitan). Nag-aalok ang mga compression fitting ng mas mahusay na performance ng sealing at angkop ito para sa mga sitwasyong nangangailangan ng pangmatagalang matatag na operasyon (hal., production line equipment). Sa mga kapaligirang may malalaking vibrations (hal., mga machine tool), dapat gamitin ang mga connector na may locking nuts para maiwasan ang pag-loosening at leakage.
IV. Mga Tip sa Pagpapanatili: Paano Palawigin ang Buhay ng Serbisyo ng Mga Pneumatic Cylinder?
Ang pang-agham na pagpapanatili ay maaaring makabuluhang mapabuti ang pagiging maaasahan ng silindro at mabawasan ang saklaw ng mga pagkabigo. Ang core ay nasa apat na pangunahing aspeto: air supply purification, seal protection, regular na inspeksyon, at fault diagnosis. Nasa ibaba ang mga detalyadong praktikal na pamamaraan:
1. Paglilinis ng Air Supply: Pagbabawas ng Panloob na Pagsuot
Ang kahalumigmigan, langis, at mga dumi sa naka-compress na hangin ay ang mga pangunahing sanhi ng panloob na pagkasira ng mga cylinder at pagtanda ng mga seal. Kinakailangan ang tatlong yugto ng sistema ng paglilinis upang makamit ang mahusay na pagsasala:
Pangunahing pagsasala (pre-filtration): Ang isang filter ng pangunahing linya ay naka-install sa labasan ng air compressor na may katumpakan sa pagsasala na 5-10μm, pangunahing ginagamit upang alisin ang malalaking particulate impurities (hal., kalawang, alikabok) mula sa hangin at magkahiwalay na bahagi ng likidong tubig at langis. Ang balbula ng paagusan ay dapat na buksan nang regular (bawat 1-2 linggo) upang maubos ang tubig. Sa mga kapaligirang may mataas na halumigmig (hal., tag-ulan sa mga rehiyon sa timog), ang dalas ng pagpapatuyo ay dapat dagdagan (1-2 beses bawat araw) upang maiwasan ang pag-iipon ng tubig sa loob ng filter.
Pangalawang pagsasala (precision filtration): Ang isang precision filter ay naka-install sa cylinder air supply circuit na may filtration precision na 1-5μm upang higit na maalis ang mga pinong impurities at oil mist. Dapat na regular na palitan ang elemento ng filter ng precision filter (bawat 3-6 na buwan). Sa maalikabok na kapaligiran (hal., mga workshop sa pagpoproseso ng ore), dapat paikliin ang cycle ng pagpapalit (bawat 1-2 buwan). Kapag pinapalitan, dapat munang patayin ang suplay ng hangin, at ang presyon sa loob ng filter ay dapat mapawi upang maiwasan ang mga dumi na pumasok sa downstream circuit.
Tertiary filtration (oil mist treatment): Para sa oil-free lubrication cylinders (ginagamit sa ilang pagkain at pharmaceutical industry equipment), dapat na mag-install ng oil mist separator pagkatapos ng precision filter na may filtration precision na 0.01μm para maalis ang trace oil mist mula sa hangin, tinitiyak na ang oil content ng hangin na pumapasok sa cylinder ay ⤉. Ang elemento ng filter ng oil mist separator ay dapat palitan tuwing 6-12 buwan, at dapat gumamit ng differential pressure gauge upang subaybayan ang status ng pagbabara ng elemento ng filter. Kung ang differential pressure ay lumampas sa 0.1MPa, ang elemento ng filter ay dapat na palitan kaagad.
Bilang karagdagan, ang presyon ng presyon ng pagbabawas ng balbula ay dapat na matatag na nababagay sa loob ng na-rate na hanay ng presyon ng pagtatrabaho ng silindro (karaniwan ay 0.4-0.6MPa) upang maiwasan ang pinsala sa mga seal na dulot ng overpressure na operasyon. Kung ang kagamitan ay idle sa loob ng mahabang panahon (higit sa 1 buwan), ang supply ng hangin ay dapat patayin, at ang naka-compress na hangin sa loob ng silindro ay dapat na mapawi upang maiwasan ang panloob na kaagnasan.
2. Proteksyon ng Seal: Pagharang sa Mga Panlabas na Panganib
Ang mga seal ay mga pangunahing bahagi para maiwasan ang pagtagas ng gas at pagtiyak ng normal na operasyon ng silindro. Ang mga naka-target na hakbang sa proteksyon ay dapat gawin batay sa sitwasyon ng aplikasyon:
Araw-araw na inspeksyon: Ang ibabaw ng cylinder piston rod ay dapat suriin lingguhan para sa mga gasgas o kaagnasan. Kung may makikitang mga kalawang o mga gasgas sa ibabaw ng piston rod, dapat na dahan-dahang pulisin ang mga ito gamit ang pinong papel de liha (800-1000 grit), at pagkatapos ay lagyan ng espesyal na grasa (hal., lithium-based na grasa) upang maiwasan ang pinsala sa mga seal. Kasabay nito, suriin kung mayroong pagtagas sa koneksyon sa pagitan ng takip ng dulo ng silindro at ng bariles ng silindro. Kung may nakitang pagtagas, higpitan ang connecting bolts (dapat sumunod ang torque sa mga kinakailangan sa manual ng cylinder para maiwasan ang deformation ng cylinder barrel na dulot ng sobrang paghigpit). Kung ang pagtagas ay nangyayari pa rin pagkatapos ng paghihigpit, palitan ang dulo ng takip ng gasket.
Pagpapalit ng seal: Kapag tumagas ang silindro (lumampas sa 10mL/min), makabuluhang nabawasan ang bilis ng paggalaw, o pag-jam ng piston rod, ang mga seal ay dapat na mapalitan kaagad. Bago palitan, dapat i-disassemble ang cylinder, at dapat linisin ang mga bahagi tulad ng cylinder barrel at piston (linisin gamit ang anhydrous ethanol o kerosene; dapat iwasan ang mga corrosive solvents). Kapag pinapalitan, dapat piliin ang mga seal na pare-pareho sa orihinal na modelo (dapat bigyan ng pansin ang pagtutugma ng materyal, hal., mga fluororubber seal para sa mga sitwasyong may mataas na temperatura), at dapat ilapat ang isang maliit na halaga ng grasa sa ibabaw ng seal sa panahon ng pag-install upang mabawasan ang resistensya ng pag-install at maiwasan ang pagkasira ng seal.
Proteksyon ng alikabok: Sa mga maalikabok na kapaligiran (hal., woodworking workshops, cement processing plants), isang dust cover (hal., teleskopiko na dust cover, foldable dust cover) ay dapat na naka-install sa extending dulo ng cylinder piston rod upang maiwasan ang alikabok na makapasok sa loob ng cylinder. Ang takip ng alikabok ay dapat na regular na inspeksyon (bawat 2-4 na linggo); kung may nakitang pinsala, dapat itong palitan kaagad upang maiwasang makapasok ang alikabok sa cylinder barrel sa pamamagitan ng piston rod at magpalala ng internal wear.
3. Regular na Inspeksyon: Napapanahong Pag-troubleshoot
Ang regular na inspeksyon ay isang mahalagang paraan ng pagpigil sa mga pagkabigo ng silindro. Ang buwanan, quarterly, at taunang mga sistema ng inspeksyon ay dapat na maitatag, na may malinaw na mga item at pamantayan sa inspeksyon:
Buwanang inspeksyon: Tumutok sa pagsuri sa katayuan ng pagpapatakbo ng cylinder, kabilang ang kung maayos ang paggalaw, kung may abnormal na ingay (hal., "hissing" leakage sound, "clacking" mechanical collision sound), at kung ang piston rod ay gumagalaw nang maayos (walang jamming o deflection). Kasabay nito, suriin ang katumpakan ng pagtuklas ng magnetic switch sa pamamagitan ng manu-manong pagtulak sa piston at pagmamasid kung ang magnetic switch ay tumpak na matutukoy ang posisyon ng piston. Kung mangyari ang pagkabigo sa pagtuklas, ayusin ang posisyon ng pag-install ng magnetic switch o palitan ang switch.
Quarterly inspection: I-disassemble at suriin ang mga pangunahing bahagi ng cylinder, kabilang ang piston, piston rod, at guide ring. Suriin kung may pagkasira sa ibabaw ng piston (dapat palitan ang piston kung ang halaga ng pagkasira ay lumampas sa 0.1mm), ang error sa straightness ng piston rod (ang piston rod ay dapat i-calibrate o palitan kung ang error ay lumampas sa 0.1mm/m), at ang pagkasira ng guide ring (ang guide ring ay dapat palitan kung ang clearance ay lumampas sa 0.2mm). Bilang karagdagan, suriin ang pagkamagaspang sa ibabaw ng panloob na dingding ng cylinder barrel; kung mahahanap ang mga halatang gasgas o kalawang, ang cylinder barrel ay dapat ayusin gamit ang honing tools o palitan.
Taunang inspeksyon: Subukan ang pangkalahatang performance ng cylinder, kabilang ang thrust/pull force testing (sukatin ang aktwal na output force gamit ang dynamometer; kung ang deviation mula sa rated value ay lumampas sa 10%, siyasatin ang dahilan, gaya ng seal wear o hindi sapat na air supply pressure), leakage testing (sukatin ang cylinder leakage sa rate na pressure; palitan ang mga seal ng normal na pag-leakage sa na-rate na presyon; palitan ang mga seal sa aktwal na pag-leakage ng buhay. mga kondisyon sa pagtatrabaho at patuloy na gumagana para sa higit sa 100,000 cycle upang obserbahan kung ang silindro ay may mga pagkabigo). Kasabay nito, ganap na higpitan ang connecting bolts at connectors ng cylinder para maiwasan ang pagluwag na dulot ng pangmatagalang vibration.
4. Diagnosis ng Fault: Mabilis na Lokasyon at Resolusyon
Kapag nabigo ang isang silindro, ang pag-troubleshoot ay dapat sundin ang prinsipyo ng "panlabas muna, panloob na pangalawa; simple muna, kumplikadong pangalawa". Nasa ibaba ang mga karaniwang pagkakamali at ang kanilang mga solusyon:
Fault 1: Ang silindro ay gumagalaw nang mabagal o hindi talaga
Mga posibleng dahilan: ① Hindi sapat na air supply pressure (hindi tamang pressure na nagpapababa ng valve adjustment o air compressor failure); ② Naka-block o kulang ang laki ng pipeline (pipeline na hinarangan ng mga dumi o diameter ng pipeline na hindi nakakatugon sa mga kinakailangan); ③ Solenoid valve failure (coil burnout o valve core jamming); ④ Aging seal (paglabas na dulot ng mga sira na piston seal).
Solusyon: ① Suriin ang air supply pressure, ayusin ang pressure reducing valve sa rated pressure, at ayusin o palitan ang air compressor kung ito ay nabigo; ② I-disassemble ang pipeline at hipan ang nakaharang na bahagi gamit ang compressed air; palitan ang pipeline ng mas malaking diameter kung hindi sapat ang diameter ng pipeline; ③ Suriin ang boltahe ng solenoid valve coil, palitan ang coil kung ito ay nasunog, at i-disassemble at linisin ang valve core kung ito ay naka-jam; ④ I-disassemble ang cylinder at palitan ang aging seal.
Fault 2: Matinding pagtagas ng silindro
Mga posibleng dahilan: ① Nasira ang end cap gasket (maluwag na bolts o aging gasket); ② Mga sira na piston rod seal (gasgas na piston rod surface o aging seal); ③ Sirang cylinder barrel at piston seal (mga pagod na piston o aging seal); ④ Maluwag na mga konektor (mga lumuwag na koneksyon na dulot ng vibration).
Solusyon: ① Higpitan ang mga bolts sa dulo ng takip at palitan ang gasket kung ito ay luma na; ② Ayusin ang gasgas na ibabaw ng piston rod at palitan ang mga seal ng piston rod; ③ Palitan ang piston at piston seal; ④ Higpitan ang mga konektor at palitan ang mga ito kung nasira ang mga ito.
Fault 3: Abnormal na ingay sa panahon ng cylinder operation
Mga posibleng dahilan: ① Paglihis ng piston rod (hindi wastong pagkakabit o pagod na guide ring); ② Nabigong buffering system (hindi tamang pagsasaayos ng buffer screws o pagod na buffer seal); ③ Mga dumi sa loob ng cylinder barrel (mga dumi na pumapasok sa cylinder barrel dahil sa hindi sapat na air supply purification); ④ Epekto sa pag-commute ng solenoid valve (mabilis ang pagtugon ng solenoid valve o walang buffering device).
Solusyon: ① Itama ang posisyon ng pag-install ng cylinder at palitan ang pagod na guide ring; ② Muling ayusin ang mga buffer screw at palitan ang mga buffer seal kung pagod na ang mga ito; ③ Linisin ang cylinder barrel at pahusayin ang air supply purification; ④ Mag-install ng throttle valve sa outlet ng solenoid valve upang bawasan ang daloy ng gas, o pumili ng solenoid valve na may buffering function.
Fault 4: Nabigo ang pagtuklas ng magnetic switch
Mga posibleng dahilan: ① Hindi wastong posisyon ng pag-install ng magnetic switch (hindi nakahanay sa magnetic ring sa piston); ② Magnetic ring demagnetization (magnetic ring magnetic strength nababawasan dahil sa high-frequency start-stop o high-temperature na kapaligiran); ③ Magnetic switch failure (coil burnout o detection component damage); ④ Mga salik ng interference (malakas na magnetic field o high-frequency na interference ng kagamitan sa malapit).
Solusyon: ① Ayusin ang posisyon ng pag-install ng magnetic switch upang matiyak ang pagkakahanay sa magnetic ring; ② Palitan ang demagnetized magnetic ring; ③ Palitan ang magnetic switch; ④ Ilayo sa malalakas na magnetic field o high-frequency na kagamitan, o pumili ng anti-interference magnetic switch.
V. Malalim na Pagsusuri ng Mga Karaniwang Sitwasyon ng Aplikasyon: Mga Praktikal na Solusyon Batay sa Mga Kondisyon sa Paggawa
Ang paggamit ng mga pneumatic cylinder sa iba't ibang mga industriya ay nangangailangan ng na-optimize na disenyo batay sa mga partikular na kondisyon sa pagtatrabaho. Ang pagpili, pag-install, pag-commissioning, at mga setting ng parameter ng mga cylinder ay malaki ang pagkakaiba-iba sa mga senaryo. Nasa ibaba ang isang talahanayan ng buod ng mga pangunahing parameter ng aplikasyon para sa apat na tipikal na industriya, na sinusundan ng mga detalyadong praktikal na solusyon:
| Larangan ng Industriya | Pangunahing Kinakailangan | Inirerekomendang Uri ng Silindro | Mga Pangunahing Kinakailangang Parameter | Pag-install at Pagpapanatili |
| Paggawa ng Elektroniko | High Precision Mababang Vibration | Miniature Guided, Cleanroom Cylinders | Bore 12-25mm, Repeat Accuracy ±0.02mm, Cleanliness ISO Class 5 | I-install: Laser parallelism calibration (≤0.01mm/m), PTFE piping Panatilihin: Buwanang paglilinis sa ibabaw, Quarterly seal check |
| Paggawa ng Automotive | Mataas na Load Mahabang Buhay ng Serbisyo | Heavy-Duty, Rack-and-Pinion Rotary | Bore 80-125mm, Torque ≥50N·m, Lakas ≥800MPa | I-install: Dowel pin connection (clearance ≤0.03mm), Reinforced guides Panatilihin: Per-shift rod lubrication, Lingguhang paglilinis ng buffer |
| Packaging ng Pagkain | Madaling Nililinis na Walang Polusyon | Hindi kinakalawang na Asero, Pinahiran ng Anti-Stick | Katawan SUS316L, Ra ≤0.8μm, Mga Seal ng FDA | I-install: Malayo sa daanan ng produkto, Food-grade tubing (Quarterly replacement) Panatilihin: Buwanang pagsusuri sa microbial, Semi-taunang pagsusuri sa pagsunod |
| Logistics at Warehousing | Mataas na Bilis Mataas na Maaasahan | Mataas na Bilis, Manipis na Mga Silindro | Bore diameter 32-63mm, bilis 30-50 cycle/min, fatigue resistance ≥1 million cycle | I-install: Mga lumulutang na joint (±3°), Mabilis na mga balbula ng tambutso Panatilihin: Buwanang line wear check, Quarterly timing optimization |
1. Industriya ng Electronic Manufacturing: Tumpak na Kontrol para sa Mga Sitwasyon ng Precision Assembly
Sa katumpakan na mga sitwasyon tulad ng mobile phone motherboard welding at chip packaging, kailangan ng mga cylinder na makamit ang micron-level positioning at stable na paggalaw, na may mga pangunahing kinakailangan ng "high precision low vibration":
Selection Adaptation: Unahin ang mga miniature guided cylinders (hal., bore diameter 12mm-25mm) na may dual-guide shaft structure, na nakakakuha ng repeat positioning accuracy na ±0.02mm para maiwasan ang positioning deviations na dulot ng eccentric loads sa single-shaft cylinders. Para sa paghawak ng chip, dapat piliin ang mga cylinder na partikular sa malinis na silid (ISO Class 5 o mas mataas) na may mga coatings na mababa ang butil-emission upang maiwasan ang kontaminasyon ng alikabok ng mga chip pin.
Pag-install at Pag-commissioning: Sa panahon ng pag-install, gumamit ng laser alignment tool upang i-calibrate ang parallelism sa pagitan ng cylinder axis at ng workbench (error ≤0.01mm/m) upang maiwasan ang mga lateral forces na makapinsala sa mga bahagi ng precision. Ang mga pipeline ng PTFE (inner diameter 4mm-6mm) ay dapat gamitin upang bawasan ang epekto ng airflow pulsation sa motion stability; samantala, ang isang precision pressure regulator (katumpakan ± 0.005MPa) ay dapat na naka-install sa cylinder air inlet upang patatagin ang working pressure sa 0.3-0.4MPa, na pumipigil sa welding deviations na dulot ng pagbabagu-bago ng presyon.
Pag-optimize ng Parameter: Gumamit ng throttling ng tambutso para sa kontrol ng bilis, pagsasaayos ng bilis sa 30-50mm/s sa pamamagitan ng micro throttle valve, at tumutugma sa mga nababaluktot na buffer pad (hardness 50-60 Shore A) upang maiwasan ang pag-displace ng chip na dulot ng end-of-stroke impact. Sa mga welding station, maaaring mag-install ng pressure sensor sa dulo ng cylinder piston rod upang masubaybayan ang contact pressure sa real time (karaniwang kinokontrol sa 5-10N), at agad na magsasara ang system kung abnormal ang pressure upang maprotektahan ang chip mula sa pagkasira ng pressure.
2. Industriya ng Paggawa ng Sasakyan: Katiyakan ng Katatagan para sa Mga Sitwasyon sa Paghawak ng Mabigat na Pagkarga
Sa mga sitwasyon tulad ng automotive body welding at chassis assembly, kailangang makatiis ang mga cylinder sa mabibigat na karga (50-200kg) at madalas na gumana, na may mga pangunahing kinakailangan ng "high load long service life":
Selection Adaptation: Pumili ng heavy-duty cylinders (bore diameter 80mm-125mm) na may piston rods na gawa sa 45# steel na may chrome plating (plating thickness 20-30μm) at compressive strength na ≥800MPa para maiwasan ang piston rod bending sa ilalim ng pangmatagalang mabibigat na load. Para sa body flipping (hal., 90° flipping at handling), ang rack-and-pinion rotary cylinders (torque ≥50N·m) ay dapat itugma sa mga electromagnetic brakes upang maiwasan ang pag-slide ng katawan kapag naputol ang kuryente.
Pag-install at Pag-commissioning: Ang mga bracket ng pag-install ay dapat na hinangin mula sa Q235 steel plate na may kapal na ≥10mm upang matiyak ang lakas ng pagkarga; ang koneksyon sa pagitan ng silindro at bracket ay dapat gumamit ng dowel pin bolts (fit clearance ≤0.03mm) upang maiwasan ang mga motion deviations na dulot ng maluwag na bolts. Sa mga linya ng chassis conveyor, ang mga rodless cylinder ay dapat na nilagyan ng reinforced guide rails (load-bearing capacity ≥300kg), at ang limit blocks ay dapat na naka-install sa magkabilang dulo ng guide rails upang maiwasan ang slider na maapektuhan ang end cap dahil sa sobrang paglalakbay.
Maintenance Optimization: Suriin ang lubrication status ng piston rod surface tuwing shift (8 oras), paglalagay ng high-temperature grease (temperatura resistance -30℃ hanggang 150℃) para mabawasan ang pagkasira; i-disassemble ang cylinder end cap linggu-linggo upang linisin ang mga impurities sa buffer chamber at palitan ang mga luma nang buffer seal (karaniwan ay polyurethane) upang maiwasan ang impact damage na dulot ng buffer failure.
3. Industriya ng Food Packaging: Compliance Design para sa mga Hygienic na Sitwasyon
Sa mga sitwasyon tulad ng pagpuno ng pagkain at pag-seal ng packaging, kailangang matugunan ng mga cylinder ang mga pamantayan sa kalinisan (hal., certification ng FDA), na may mga pangunahing kinakailangan ng "madaling paglilinis na walang polusyon":
Selection Adaptation: Pumili ng stainless steel cylinders (cylinder barrel material SUS316L) na may makintab na ibabaw (roughness Ra ≤0.8μm) para maiwasan ang food residue adhesion; ang mga seal ay dapat gawa sa food-grade fluororubber (sumusunod sa FDA 21 CFR Part 177) upang maiwasan ang paglabas ng mga mapaminsalang substance. Para sa pagpuno ng sarsa, dapat piliin ang mga anti-stick coated cylinder (hal., Teflon coating) upang mabawasan ang nalalabi sa sarsa.
Pag-install at Pag-commissioning: Ang mga silindro ay dapat na naka-install malayo sa mga landas na nagdadala ng pagkain upang maiwasan ang kontaminasyon ng pagkain sa pamamagitan ng tumagas na naka-compress na hangin; ang mga pipeline ay dapat gumamit ng food-grade silicone tubes (inner diameter 8mm-10mm), pinapalitan quarterly upang maiwasan ang paglabas ng particle dahil sa pagtanda. Sa mga istasyon ng pagpuno, ang mga fast-connect fitting ay dapat gamitin para sa koneksyon sa pagitan ng cylinder at ng filling valve upang mapadali ang pag-disassembly at paglilinis; pagkatapos ng bawat paglilinis, ang naka-compress na hangin ay dapat gamitin upang matuyo ang loob ng silindro upang maiwasan ang kalawang na dulot ng natitirang kahalumigmigan.
Pagsusuri sa Pagsunod: Magsagawa ng microbial testing sa ibabaw ng silindro buwan-buwan (kabuuang bilang ng bacterial ≤10CFU/cm²); kung nabigo ang pagsusuri, ibabad at linisin ng food-grade disinfectant (hal., sodium hypochlorite solution), pagkatapos ay banlawan ng purong tubig. Ipagkatiwala ang isang third-party na organisasyon na magsagawa ng pagsusuri sa pagsunod sa materyal kada kalahating taon upang matiyak ang pagsunod sa mga pamantayan ng materyal sa pakikipag-ugnay sa pagkain.
4. Logistics at Warehousing Industry: Efficient Operation for Sorting and Handling Scenario
Sa mga sitwasyon tulad ng express sorting at shelf stacking, kailangan ng mga cylinder na makamit ang high-frequency motion (30-50 cycles per minute), na may mga pangunahing kinakailangan ng "high speed high reliability":
Selection Adaptation: Pumili ng high-speed cylinders (bore diameter 32mm-63mm) na may mga piston na gawa sa magaan na aluminum alloy (density 2.7g/cm³) upang mabawasan ang inertial force; ang mga seal ay dapat gawin ng low-friction polyurethane (friction coefficient ≤0.1) upang matiyak ang maayos na operasyon sa ilalim ng high-frequency motion. Para sa pag-uuri ng mga conveyor, ang mga manipis na silindro (taas ≤40mm) ay dapat piliin upang makatipid ng espasyo sa pag-install, at ang mabilis na mga balbula ng tambutso ay dapat itugma upang mabawasan ang oras ng tambutso ng 50% at mapabuti ang bilis ng paggalaw.
Pag-install at Pag-commissioning: Ang koneksyon sa pagitan ng silindro at mekanismo ng pag-uuri ay dapat gumamit ng mga lumulutang na joints upang mabayaran ang mga error sa pag-install (nagbibigay-daan sa ±3° angular deviation) at maiwasan ang jamming na dulot ng lateral forces; ang mga pipeline ay dapat gumamit ng high-pressure polyurethane tubes (working pressure ≤1.2MPa) na may fatigue resistance na ≥1 million cycles upang maiwasan ang pagkalagot dahil sa high-frequency bending. Sa mga stacking station, dapat na i-install ang mga position sensor (oras ng pagtugon ≤1ms) sa cylinder upang ibalik ang posisyon ng piston sa real time at makipag-ugnayan sa stacker control system upang matiyak ang tumpak na stacking.
Efficiency Optimization: I-optimize ang cylinder motion sequence sa pamamagitan ng PLC programming. Halimbawa, sa mga senaryo ng pag-uuri, buksan ang cylinder air inlet 0.1 segundo nang maaga upang mabawasan ang pagkaantala ng paggalaw; kasabay nito, i-install ang muffler throttle valves sa cylinder exhaust port upang matiyak ang bilis habang kinokontrol ang ingay sa ibaba 70dB, na sumusunod sa mga pamantayan ng ingay ng workshop.
VI. Mga Kasanayan sa Pag-troubleshoot sa Emergency: Mga Praktikal na Paraan para sa Mabilis na Pagbawi ng Produksyon
Ang biglaang pagkabigo ng cylinder sa panahon ng produksyon ay maaaring maging sanhi ng downtime ng production line. Ang pag-master ng mga kasanayan sa pag-troubleshoot ng emergency ay maaaring makabuluhang paikliin ang oras para sa pag-diagnose at pagkumpuni ng fault. Nasa ibaba ang isang talahanayan na nagbubuod ng mga karaniwang pagkakamali at kaukulang solusyon, na sinusundan ng mga detalyadong operasyon:
| Uri ng kasalanan | Mga Karaniwang Dahilan | Mga Pamamaraang Pang-emergency na Pangangasiwa | Mga Rekomendasyon sa Pag-follow-Up sa Paggamot | Mga pag-iingat |
| Paglabas ng Air Port | Maluwag na Mga Kabit, Sirang Pipeline | Higpitan ang mga kabit (15-20N·m) at balutin ng Teflon tape; putulin ang mga nasirang pipeline at muling kumonekta | Palitan ang mga tumatandang pipeline, regular na suriin ang higpit ng angkop | Teflon tape na nakabalot sa parehong direksyon tulad ng pag-ikot ng thread, pipeline insertion depth ≥10mm |
| End Cap Leakage | Maluwag na Bolts, Sirang Seal | Higpitan ang mga bolts sa pahilis, magdagdag ng manipis na mga sheet ng tanso; maglagay ng high-temperature sealant (gumagaling sa loob ng 30 minuto) | Palitan ang mga seal, suriin ang pagkasuot ng uka ng cylinder barrel seal | Ang sealant ay dapat na lumalaban sa mataas na temperatura, walang suplay ng hangin bago pagalingin |
| Pag-jamming ng Piston Rod | Mga Pusong Guide Ring, Mga Baluktot na Guide Shaft | Maglagay ng lithium-based na grasa at itulak nang paulit-ulit; bahagyang ituwid ang mga shaft ng gabay (≤0.1mm bawat oras) | Palitan ang guide rings, palitan ang guide shaft kung malubha ang baluktot | Maglagay ng pare-parehong puwersa sa panahon ng pag-straightening, iwasan ang sobrang lakas na pinsala sa mga bahagi |
| Pagdikit ng Piston | Mga impurities sa Cylinder Barrel, Deformed Seals | Punasan ang cylinder barrel na may anhydrous ethanol, pansamantalang baligtarin ang mga seal para magamit | Linisin nang lubusan ang cylinder barrel, palitan ang mga deformed seal | Iwasan ang mga kinakaing unti-unting solvents, patuyuin nang lubusan pagkatapos ng paglilinis |
| Pagkagambala ng Air Supply | Air Compressor Failure, Mga Na-block na Pipeline | Lumipat sa backup air compressor, gumamit ng de-boteng hangin para sa pansamantalang supply; baligtarin ang paglilinis ng mga pipeline | Ayusin ang mga air compressor, palitan ang mga naka-block na pipeline | Ang nakaboteng presyon ng hangin ay na-adjust sa 0.5MPa, i-purge ang layo mula sa mga tauhan |
| Pagkabigo ng Solenoid Valve | Stuck Valve Core, Burned Coils | Malinis na valve core, palitan ng backup solenoid valve; kontrol sa pamamagitan ng manu-manong balbula ng hangin | Ayusin ang solenoid valve coils, regular na linisin ang mga valve core | Nakatuon na pangangasiwa ng tauhan sa panahon ng manu-manong kontrol, iwasan ang maling operasyon |
| Malfunction ng Magnetic Switch | Magnetic Ring Demagnetization, Switch Failure | Maglakip ng malakas na magnetic sheet, mag-install ng mga mekanikal na stopper; Kontrol ng pagkaantala ng PLC | Palitan ang mga magnetic ring at switch, i-calibrate ang mga posisyon ng pagtuklas | Ang oras ng pagkaantala ay tumugma sa aktwal na bilis ng paggalaw, iwasan ang labis na paglalakbay |
1. Mga Pagkasira ng Biglaang Paglabas: Pansamantalang Pagse-sealing at Mabilis na Pagpapalit
Kapag ang mga cylinder ay nakaranas ng air port leakage (hal., loose fittings) o end cap leakage (hal., damaged seal), kung ang mga piyesa ay hindi agad mapapalitan dahil sa mga hadlang sa produksyon, maaaring gumawa ng mga pansamantalang hakbang upang ipagpatuloy ang produksyon:
Air Port Leakage Emergency: Kung maluwag ang mga kabit, higpitan ang mga ito gamit ang isang wrench (torque gaya ng tinukoy sa manual, karaniwang 15-20N·m). Kung magpapatuloy ang pagtulo pagkatapos ng paghihigpit, balutin ang Teflon tape (3-5 pagliko, sa parehong direksyon tulad ng pag-ikot ng thread) at higpitan muli. Kung nasira ang mga pipeline, gumamit ng quick-connect fitting para putulin ang nasirang seksyon at muling ikonekta ang pipeline (tiyaking ≥10mm ang lalim ng pagpapasok) upang pansamantalang maibalik ang suplay ng hangin; palitan ang buong pipeline sa panahon ng mga break ng produksyon.
Pang-emergency na Pag-leakage ng End Cap: Kung maluwag ang mga end cap bolts, gumamit ng torque wrench upang higpitan ang mga ito sa diagonal na pagkakasunod-sunod (torque deviation ≤5%). Kung magpapatuloy ang pagtulo, maglagay ng manipis na copper sheet (kapal na 0.1-0.2mm) sa pagitan ng end cap at cylinder barrel upang mapahusay ang sealing. Kung nasira ang mga seal at walang available na ekstrang bahagi, lagyan ng high-temperature sealant (hal., silicone sealant) sa seal groove, at ipagpatuloy ang paggamit nang pansamantala pagkatapos magaling ang sealant (humigit-kumulang 30 minuto); palitan kaagad ang mga seal sa panahon ng mga break ng produksyon.
2. Mga Kasalanan sa Pag-jamming ng Paggalaw: Pansamantalang Lubrication at Paglilinis ng Dumi
Kapag ang mga cylinder ay nakakaranas ng piston rod jamming (hal., pagod na guide rings) o piston sticking (hal., impurities sa cylinder barrel), pansamantalang paggamot ay maaaring ibalik ang paggalaw at maiwasan ang matagal na production line downtime:
Piston Rod Jamming Emergency: Una, patayin ang air supply at itulak ang piston rod nang manu-mano. Kung maramdaman ang malaking pagtutol, maglagay ng kaunting lubricating grease (hal., lithium-based na grasa) sa ibabaw ng piston rod at itulak ang piston rod nang paulit-ulit (10-20 beses) upang lubricate ang guide rings. Kung magpapatuloy ang jamming, tingnan kung ang guide shaft ay baluktot; kung bahagyang baluktot, gumamit ng straightening tool upang ituwid ito nang dahan-dahan (≤0.1mm bawat adjustment) upang pansamantalang ibalik ang paggalaw, at palitan ang guide shaft sa ibang pagkakataon.
Piston Sticking Emergency: I-off ang air supply, i-disassemble ang cylinder end cap, at siyasatin ang panloob na dingding ng cylinder barrel gamit ang flashlight. Kung may nakitang mga dumi (hal., metal shavings), punasan ang panloob na dingding gamit ang malambot na tela na nilublob sa anhydrous ethanol (iwasan ang pagkamot sa cylinder barrel). Kasabay nito, suriin kung ang mga seal ng piston ay nasira; kung ang mga seal ay deformed, maaari silang baligtarin pansamantala (para lamang sa emergency na paggamit; pangmatagalang paggamit ay nangangailangan ng kapalit), pagkatapos ay muling buuin ang silindro upang ipagpatuloy ang produksyon pansamantala.
3. No-Motion Faults: Mabilis na Diagnosis at Alternatibong Solusyon
Kapag ang mga cylinder ay nabigong gumalaw nang buo (hal., solenoid valve failure o air supply interruption), mabilis na hanapin ang fault point. Kung hindi posible ang agarang pag-aayos, maaaring gamitin ang mga alternatibong solusyon upang mapanatili ang produksyon:
Pang-emergency na Pagkagambala ng Air Supply: Suriin kung nakasara ang air compressor. Kung nabigo ang air compressor, lumipat sa isang backup na air compressor (kung magagamit) o gumamit ng de-boteng naka-compress na hangin (naka-adjust ang presyon sa 0.5MPa) para sa pansamantalang supply. Kung na-block ang mga pipeline, linisin ang pipeline sa reverse direksyon (mula sa dulo ng silindro hanggang sa dulo ng solenoid valve) gamit ang compressed air upang maalis ang bara at maibalik ang daloy ng hangin.
Emergency ng Solenoid Valve Failure: I-disassemble ang solenoid valve at tingnan kung na-stuck ang valve core. Kung naipit, linisin ang valve core ng anhydrous ethanol (iwasan ang mga corrosive solvents); kung nabigo pa rin ang balbula pagkatapos ng muling pag-install, pansamantalang palitan ito ng backup na solenoid valve (tiyaking pare-pareho ang boltahe at diameter ng bore). Kung walang available na backup na solenoid valve, para sa mga double-acting cylinder, manu-manong patakbuhin ang air valve (hal., ball valve) upang kontrolin ang air intake at exhaust, pansamantalang pinapanatili ang pangunahing paggalaw hanggang sa malutas ang fault.
4. Magnetic Switch Malfunction Emergency: Temporary Detection at Alternative Positioning
Kapag nabigo ang mga magnetic switch na makita ang posisyon ng piston (hal., magnetic ring demagnetization o switch failure), maaaring gamitin ang mga pansamantalang paraan ng pagtuklas upang matiyak ang kaligtasan ng produksyon:
Magnetic Ring Demagnetization Emergency: Maglakip ng isang malakas na magnetic sheet (hal., neodymium-iron-boron magnetic sheet) sa posisyong naaayon sa piston upang mapahusay ang lakas ng magnetic field at pansamantalang ibalik ang detection function ng magnetic switch. Kung ang magnetic sheet ay hindi epektibo, mag-install ng mechanical stopper sa dulo ng cylinder stroke, at mag-trigger ng limit switch sa pamamagitan ng stopper upang palitan ang magnetic switch para sa pagtukoy ng posisyon, upang maiwasan ang epekto ng overtravel ng piston.
Emergency Failure Switch: Palitan ng backup na magnetic switch (tiyaking pare-pareho ang modelo). Kung walang available na backup switch, i-set up ang delay control sa pamamagitan ng PLC program (itakda ang mga delay batay sa cylinder motion time, hal., 1 segundo para sa extension, 0.8 segundo para sa retraction) upang pansamantalang palitan ang position detection. Kasabay nito, ayusin ang mga tauhan na magmonitor sa lugar upang maiwasan ang pagkasira ng kagamitan na dulot ng abnormal na paggalaw.
VII. Mga Karaniwang Maling Palagay sa Pag-install at Pag-komisyon ng Pneumatic Cylinder: Mga Panganib at Paraan ng Pag-iwas
Ang hindi tamang operasyon sa panahon ng pag-install at pag-commissioning ng cylinder ay maaaring humantong sa pinaikling buhay ng serbisyo, madalas na mga pagkabigo sa pagpapatakbo, at maging sa mga panganib sa kaligtasan ng kagamitan. Nasa ibaba ang anim na karaniwang maling kuru-kuro, sinuri gamit ang mga praktikal na kaso upang i-highlight ang mga panganib, at ang mga praktikal na solusyon sa pag-iwas ay ibinigay:
1. Pagbabalewala sa Coaxiality Habang Nag-i-install, Sapilitang Pag-align na Nagiging sanhi ng Sirang Pag-load
Karaniwang Misconception: Sa panahon ng pag-install ng cylinder, ang coaxiality sa pagitan ng piston rod at ng load ay hindi naka-calibrate; ang silindro ay direktang naayos gamit ang mga bolts, o dahil sa hindi sapat na katumpakan ng bracket ng kagamitan, ang axis ng silindro ay lumilihis mula sa direksyon ng paggalaw ng pagkarga (higit sa 0.5mm/m). Halimbawa, sa isang pabrika ng electronics, ang bracket welding deviation ay nagdulot ng coaxiality error na 1.2mm/m sa panahon ng pag-install ng chip-handling cylinder. Pagkatapos ng 1 linggo ng operasyon, ang piston rod ay makabuluhang baluktot, at ang mga seal ay nasira at tumagas.
Pagsusuri sa Hazard: Ang paglihis ng coaxiality ay nagiging sanhi ng silindro na magkaroon ng lateral forces, na nagpapataas ng friction sa pagitan ng piston rod at guide ring. Ang mga seal ay na-compress nang hindi pantay, na humahantong sa isang 3-5 beses na pagtaas sa pagtagas kumpara sa mga normal na kondisyon. Sa malalang kaso, ang piston rod ay maaaring yumuko at ang cylinder barrel ay maaaring scratched, na binabawasan ang buhay ng serbisyo sa 1/3 ng normal na antas.
Mga Paraan ng Pag-iwas:
Bago ang pag-install, gumamit ng laser coaxiality detector upang i-calibrate ang cylinder axis at direksyon ng paggalaw ng load, na tinitiyak ang isang deviation ≤0.1mm/m. Kung hindi sapat ang katumpakan ng bracket ng kagamitan, magdagdag ng adjustment shims (kapal 0.1-0.5mm) sa pagitan ng cylinder at bracket, at unti-unting i-fine-tune hanggang sa coaxial.
Para sa mga long-stroke cylinders (>500mm), mag-install ng guide bearing sa dulo ng piston rod upang ipamahagi ang mga lateral forces. Kung ang load ay may bahagyang swing, pumili ng trunnion mounting method na may spherical bearings, na nagbibigay-daan sa isang angular compensation na ±5°.
2. Random na Pagpili ng mga Pipeline, Mga Hindi Magtugmang Diameter na Nakakaapekto sa Pagganap ng Paggalaw
Karaniwang Misconception: Ipinapalagay na ang mga pipeline ay nagsisilbi lamang sa layunin ng air supply, kaya ang mga pipeline na may maliit na diameter o hindi naaangkop na mga materyales ay random na pinili. Halimbawa, pinalitan ng isang pabrika ng mga piyesa ng sasakyan ang 10mm pipeline ng 80mm bore diameter cylinder na may 6mm na isa, na nagresulta sa pagbaba ng cylinder extension speed mula 200mm/s hanggang 80mm/s, na nabigong matugunan ang ikot ng produksyon. Ang isa pang pabrika ay gumamit ng mga ordinaryong polyurethane pipeline sa isang mataas na temperatura na kapaligiran (150 ℃), at ang mga pipeline ay lumambot at pumutok pagkatapos ng 3 oras, na nagdulot ng pagkaantala ng suplay ng hangin.
Pagsusuri ng Panganib: Ang maliit na diameter ng pipeline ay humahantong sa hindi sapat na daloy ng hangin, na nagpapababa sa bilis ng paggalaw ng silindro (para sa bawat 1mm na pagbabawas sa diameter, ang bilis ay bumababa ng humigit-kumulang 20%-30%). Kasabay nito, pinapataas nito ang resistensya ng daloy ng hangin, pinalawak ang pagkakaiba ng presyon sa pagitan ng dalawang dulo ng silindro at nagiging sanhi ng pag-jamming ng paggalaw. Ang mga hindi naaangkop na materyales ay nagpapabilis sa pagtanda at pagkalagot ng pipeline, at maaaring maglabas pa ng mga nakakapinsalang sangkap para dumihan ang kapaligiran (hal., ang mga ordinaryong rubber pipeline ay naglalabas ng mga plasticizer sa mga food workshop).
Mga Paraan ng Pag-iwas:
Tukuyin ang diameter ng pipeline batay sa diameter ng cylinder bore at mga kinakailangan sa bilis ng paggalaw, na tumutukoy sa formula: Pipeline diameter (mm) ≈ Cylinder bore diameter (mm) × 0.12 (hal., isang 80mm bore diameter ay tumutugma sa 10mm pipeline diameter). Kung kinakailangan ang mataas na bilis (>300mm/s), ang diameter ay maaaring angkop na tumaas (hal., ang 80mm bore diameter cylinder ay gumagamit ng 12mm pipeline).
Pumili ng mga materyales sa pipeline ayon sa temperatura ng kapaligiran: Mga polyurethane pipeline para sa normal na temperatura (-10 ℃ hanggang 60 ℃), mga nylon pipeline para sa katamtamang temperatura (-20 ℃ hanggang 120 ℃), polytetrafluoroethylene pipeline para sa mataas na temperatura (-30 ℃ hanggang 200 ℃), at hindi kinakalawang na asero corrugated pipe para sa mga corrosive na kapaligiran.
3. Blind Pressure Adjustment, Overpressure Operation o Hindi Sapat na Presyon
Karaniwang Maling Palagay: Sa panahon ng pag-commissioning, ang presyon ng suplay ng hangin ay inaayos sa itaas ng na-rate na presyon ng silindro (hal., pagsasaayos mula sa na-rate na 0.6MPa hanggang 0.8MPa) sa pagtugis ng bilis ng paggalaw; o ang presyon ay nabawasan sa ibaba 0.2MPa para sa "energy saving", na nagreresulta sa kawalan ng kakayahan na itulak ang load. Halimbawa, inayos ng linya ng pag-uuri ng logistik ang presyon ng silindro sa 0.9MPa, at pagkatapos ng 1 buwan, natagpuan ang plastic deformation ng panloob na dingding ng cylinder barrel, na ang mga seal ay ganap na nabigo. Ang isa pang pabrika ay nagbawas ng presyon sa 0.15MPa, na naging dahilan upang ang silindro ay hindi makapagtulak ng 20kg na load, at ang sorter ay madalas na nagsara.
Pagsusuri ng Panganib: Ang operasyon ng sobrang presyon ay nagiging sanhi ng panloob na presyon ng silindro na lumampas sa limitasyon ng disenyo ng tindig, na humahantong sa pagpapalawak at pagpapapangit ng cylinder barrel, pagkasira ng end cap seal groove, at isang matinding pagtaas sa pagtagas. Kasabay nito, ang piston rod ay nagdadala ng labis na thrust; kung ang load ay natigil, ang piston rod ay madaling masira. Ang hindi sapat na presyon ay nagreresulta sa pagkabigong matugunan ng puwersa ng output ng silindro ang mga kinakailangan sa pagkarga, na nagiging sanhi ng pagwawalang-kilos ng paggalaw o kahit na "pag-crawl" (hindi pantay na bilis), na nakakaapekto sa katumpakan ng produksyon.
Mga Paraan ng Pag-iwas:
Bago i-commissioning, sumangguni sa cylinder manual para kumpirmahin ang rated working pressure range (karaniwang 0.4-0.6MPa), at itakda ang pressure sa 80%-90% ng rated value sa pamamagitan ng precision pressure regulator (hal., pagtatakda ng 0.5MPa para sa rated 0.6MPa). Tinitiyak nito ang sapat na lakas ng output habang iniiwasan ang pinsala sa sobrang presyon.
Kung kinakailangan ang pagsasaayos ng presyon, dapat itong isama sa pagkalkula ng pagkarga: Tukuyin ang pinakamababang epektibong presyon (ang pinakamababang presyon na maaaring itulak ang pagkarga at matiyak ang matatag na paggalaw) sa pamamagitan ng aktwal na pagsubok, at magdagdag ng 10%-15% na margin batay dito upang itakda ang panghuling presyon. Halimbawa, kung ang pinakamababang epektibong presyon para sa pagtulak ng 20kg na pahalang na load ay sinubukan na 0.3MPa, ang panghuling presyon ay nakatakda sa 0.33-0.35MPa.
4. Hindi Tamang Pagsasaayos ng Buffer, End-of-Stroke Impact o Sobrang Buffering
Karaniwang Maling Palagay: Sa panahon ng pagsasaayos ng buffer, ang buffer screw ay ganap na nakasara (walang buffering) o humihigpit sa maximum (labis na buffering). Halimbawa, pinatay ng isang pabrika ng electronics ang buffer kapag nag-commissioning ng chip assembly cylinder, na nagreresulta sa end-of-stroke impact force na 50N sa piston rod, at ang mga chips ay madalas na nabibitak. Ang isa pang pabrika ay humihigpit sa buffer hanggang sa maximum, na pinahaba ang oras ng extension ng cylinder mula 0.5 segundo hanggang 2 segundo, na nakaapekto sa kahusayan ng pagpupulong.
Pagsusuri sa Hazard: Walang buffering na nagiging sanhi ng pagtama ng cylinder sa dulo ng takip sa mataas na bilis sa pagtatapos ng stroke, na may lakas ng epekto na 5-8 beses na mas mataas kaysa sa normal. Hindi lamang nito nasisira ang mga panloob na bahagi (hal., mga buffer seal, mga takip ng dulo) ngunit nagpapadala rin ng vibration sa katawan ng kagamitan, na nakakaapekto sa katumpakan ng mga nakapaligid na bahagi ng precision (hal., mga sensor, servo motor). Ang labis na buffering ay humaharang sa paglabas ng hangin mula sa buffer chamber, na makabuluhang binabawasan ang bilis ng paggalaw ng silindro at maging sanhi ng "stagnation", na pumipigil sa pagkumpleto ng nilalayon na paggalaw.
Mga Paraan ng Pag-iwas:
Sa panahon ng paunang pagsasaayos, higpitan ang buffer screw sa maximum, pagkatapos ay paluwagin ito ng 1.5-2 na pagliko; sa puntong ito, ang buffer force ay katamtaman. Pagkatapos ay manu-manong itulak ang piston rod upang maramdaman ang epekto ng end-of-stroke. Kung halata ang impact, unti-unting higpitan ang buffer screw (1/4 turn every time) hanggang sa mawala ang impact at maging makinis ang paggalaw.
Para sa high-speed cylinders (speed >500mm/s) o heavy-load cylinders (load >100kg), dapat gumamit ng external hydraulic shock absorber. Sa pamamagitan ng pagsasaayos sa damping knob ng shock absorber, ang bilis ng silindro sa dulo ng stroke ay maaaring bawasan mula 500mm/s hanggang sa ibaba ng 50mm/s, at ang puwersa ng epekto ay makokontrol sa loob ng 10N.
5. Paglihis ng Posisyon ng Pag-install ng Magnetic Switch, Pagkabigo sa Detection
Karaniwang Misconception: Kapag nag-i-install ng mga magnetic switch, ang posisyon ay hinuhusgahan lamang ng mata nang hindi nagsasaayos ayon sa aktwal na piston stroke, o ang puwang sa cylinder wall ay lumampas sa 5mm. Halimbawa, ang isang packaging factory ay nag-install ng magnetic switch sa gitna ng cylinder stroke, ngunit ang aktwal na piston ay hindi maabot ang posisyon na iyon dahil sa load resistance, na nagreresulta sa switch ay hindi kailanman nakakatanggap ng signal. Ang isa pang pabrika ay may puwang na 8mm sa panahon ng pag-install, at ang switch ay madalas na nakaranas ng "false detection" (nagti-trigger ng signal kapag walang piston).
Pagsusuri ng Hazard: Ang paglihis ng posisyon ng magnetic switch ay pumipigil sa tumpak na pagtuklas ng paggalaw ng silindro, at hindi matukoy ng sistema ng pagkontrol ng kagamitan kung nasa lugar ang silindro. Ito ay maaaring humantong sa "misoperasyon" (hal., paglipat ng workpiece nang walang clamping ito) o "shutdown" (ang silindro ay nasa lugar ngunit ang switch ay nabigo upang makita ito), na binabawasan ang kahusayan sa produksyon ng higit sa 30%. Ang mga sobrang gaps ay nakakabawas sa lakas ng magnetic field na natanggap ng switch, nagpapababa ng sensitivity ng detection at nagreresulta sa isang false detection rate na hanggang 20%, na seryosong nakakaapekto sa katatagan ng kagamitan.
Mga Paraan ng Pag-iwas:
Bago ang pag-install, itulak nang manu-mano ang piston sa posisyon na kailangang matukoy (hal., dulo ng extension, dulo ng pagbawi), markahan ang kaukulang posisyon sa panlabas na dingding ng silindro, pagkatapos ay i-install nang mahigpit ang magnetic switch laban sa minarkahang posisyon, na tinitiyak ang isang puwang na ≤1mm sa pagitan ng switch at ng cylinder wall.
Pagkatapos ng pag-install, magsagawa ng dynamic na pagsubok: Patakbuhin ang silindro nang tuluy-tuloy sa loob ng 100 cycle at obserbahan kung ang switch ay nagti-trigger nang tumpak sa bawat oras. Kung may nawawalang detection, i-fine-tune ang posisyon ng switch (gumagalaw ng 0.5mm sa bawat oras) hanggang sa maging stable ang detection. Kung nangyayari pa rin ang nawawalang pagtuklas, suriin kung ang piston magnetic ring ay na-demagnetize at palitan ito kung kinakailangan.
6. Nilaktawan ang Pagsusuri sa Pagpapanatili ng Presyon Pagkatapos Mag-commissioning, Binabalewala ang Potensyal na Leakage
Karaniwang Misconception: Pagkatapos ng cylinder commissioning, ang cylinder ay gagamitin hangga't ang paggalaw ay normal, at walang pressure retention test ang isinasagawa, na nagreresulta sa hindi natukoy na potensyal na pagtagas. Halimbawa, ang isang pharmaceutical factory ay hindi nagsagawa ng pressure retention test pagkatapos mag-commission ng filling cylinder; pagkalipas ng 3 araw, may nakitang bahagyang pagtagas ng takip sa dulo, at nahalo ang naka-compress na hangin sa likidong gamot, na naging dahilan upang maalis ang buong batch ng mga produkto. Ang isa pang pabrika ay may nakatagong pagtagas sa isang rodless na silindro, na gumagamit ng 20% mas naka-compress na hangin sa loob ng 1 buwan at tumataas ang mga gastos sa enerhiya.
Pagsusuri ng Panganib: Ang potensyal na pagtagas (paglabas <5mL/min) ay mahirap matukoy sa maikling panahon, ngunit ang pangmatagalang operasyon ay nag-aaksaya ng suplay ng hangin (bawat tumutulo na silindro ay kumokonsumo ng humigit-kumulang 500m³ ng naka-compress na hangin taun-taon). Kasabay nito, dinudumhan nito ang kapaligiran (hal., ang tumagas na hangin sa pagkain at mga industriya ng parmasyutiko ay nakakahawa sa mga produkto). Kung ang pagtagas ay nangyari malapit sa mga de-koryenteng bahagi, maaari rin itong magdulot ng mga electrical short circuit at mga aksidente sa kaligtasan.
Mga Paraan ng Pag-iwas:
Pagkatapos ng commissioning, magsagawa ng pressure retention test: Isara ang cylinder air inlet valve, panatilihin ang internal pressure sa 80% ng rated pressure, lagyan ng tubig na may sabon ang lahat ng selyadong bahagi ng cylinder (end caps, air ports, connectors), at obserbahan sa loob ng 10 minuto. Kung walang lumilitaw na mga bula, walang pagtagas; kung lumitaw ang mga bula, markahan ang posisyon ng pagtagas at ayusin ito.
Para sa mga cylinder sa mga pangunahing posisyon (hal., aseptic filling, precision assembly), ang isang pagsubok sa pagpapanatili ng presyon ay dapat isagawa buwan-buwan; para sa mga cylinder sa mga ordinaryong posisyon, ang pagsubok ay dapat isagawa quarterly. Magtatag ng mga rekord ng pagsubok upang agad na matukoy at mahawakan ang mga potensyal na isyu sa pagtagas.