

Ano ang Tunay na Naghihiwalay sa Isang Maaasahan Tagagawa ng Pneumatic Gripper Mula sa Rest
Ang maikling sagot: ang isang maaasahang tagagawa ng pneumatic gripper ay tinukoy ng tatlong masusukat na bagay, hindi kopya ng marketing — paulit-ulit na gripping force sa libu-libong cycle, sealed construction na lumalaban sa alikabok at moisture ingress, at jaw stroke accuracy sa loob ng 0.02mm hanggang 0.05mm. Ang lahat ng iba pa — kulay ng coating, kapal ng catalog, o laki ng showroom — ay pangalawa. Ang mga mamimili na naghahanap ng mga tagagawa ng pneumatic gripper ay kadalasang sinusubukang lutasin ang isa sa dalawang problema: isang gripper na masyadong mabilis na napuputol sa isang high-speed na linya, o isang gripper na hindi maaaring magkaroon ng pare-parehong puwersa sa mga bahagi na may iba't ibang surface finish. Ang parehong mga problema ay nagbabalik sa mga pagpipilian sa disenyo na ginawa sa yugto ng pagmamanupaktura, kung kaya't ang gabay na ito ay nakatuon sa kung ano ang dapat suriin bago mag-order sa halip na mga generic na paglalarawan ng produkto.
Ang mga pneumatic gripper ay nananatiling pinaka-cost-effective na end-of-arm tooling option para sa paulit-ulit na pick-and-place na trabaho, at nanatiling malakas ang demand hanggang 2026 habang patuloy na lumalawak ang electronics assembly, automotive sub-component lines, at packaging automation. Zhejiang CKT Pneumatic Co., Ltd ay bumuo ng catalog nito sa paligid ng eksaktong demand curve na ito, na gumagawa ng parallel, angular, at three-jaw gripper lines na naglalayon sa mga OEM integrator na nangangailangan ng pare-parehong lead times gaya ng pare-parehong performance.
Paano Talagang Bina-convert ng Pneumatic Gripper ang Air Pressure sa Grip Force
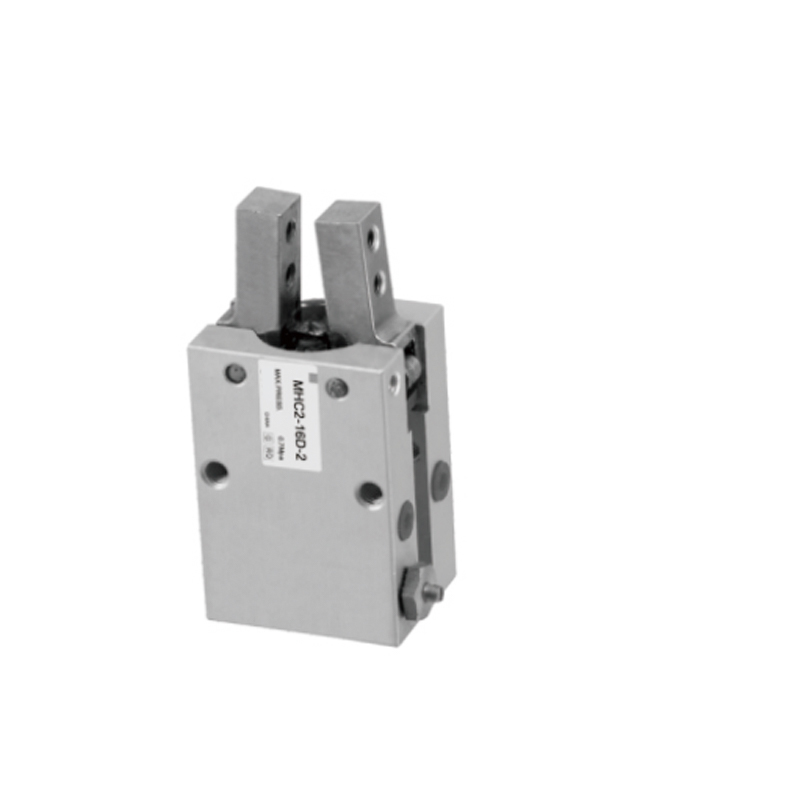
Ang pneumatic gripper ay isang mekanikal na actuator na nagko-convert ng compressed air pressure sa linear o angular na paggalaw ng panga sa pamamagitan ng piston-and-cam o piston-and-rack na mekanismo. Ang hangin ay pumapasok sa isang port, tinutulak ang isang piston sa kahabaan ng isang bore, at ang paggalaw ng piston na iyon ay isinalin sa lakas ng pagsasara ng panga sa pamamagitan ng mekanikal na pagkakaugnay. Ang relasyon ay diretso ngunit madalas na hindi nauunawaan ng mga mamimili na naghahambing ng mga sheet ng detalye:
Ang Mga Pangunahing Bahagi sa Pagkakasunud-sunod
- Cylinder body — pinaglalagyan ang piston at tinutukoy ang diameter ng bore, na direktang nagtatakda ng maximum na teoretikal na puwersa
- Piston at baras — ang gumagalaw na elemento na tumatanggap ng presyon ng hangin sa isa o magkabilang panig
- Cam o rack-and-pinion linkage — kino-convert ang linear piston travel sa jaw motion, parallel man o angular
- Mga gabay sa panga — mga linear na bearings o dovetail slide na nagpapanatiling walang lateral play ang paglalakbay ng panga
- Mga selyo — ang sangkap na pinaka responsable para sa pangmatagalang pagiging maaasahan, dahil ang pagkasira ng seal ay ang pangunahing sanhi ng force drop-off sa field
Ang mga formula integrator na ginagamit upang tantyahin ang teoretikal na gripping force ay F = P × A × n , kung saan ang P ay supply ng air pressure, A ay epektibong piston area, at n ay ang bilang ng mga panga na nakikipag-ugnayan sa bahagi. Ang numerong ito ay palaging isang kisame, hindi isang garantiya — ang real-world na grip force ay bumaba ng humigit-kumulang 15% hanggang 30% depende sa friction losses sa linkage, na eksakto kung bakit ang dalawang gripper na may magkaparehong diameter ng bore ay maaaring gumanap ng ibang-iba depende sa machining tolerance at disenyo ng linkage.
Single-Acting Versus Double-Acting Circuits
Ang mga single-acting grippers ay umaasa sa isang compression spring upang ibalik ang mga panga sa kanilang default na posisyon, ibig sabihin, ang air pressure ay gumagana lamang sa isang direksyon. Ang disenyong ito ay karaniwan sa mas maliliit na laki ng butas kung saan ang normal na sarado na posisyon ng panga ay kanais-nais para sa kaligtasan, dahil ang bahagi ay mananatiling nakakapit kung ang presyon ng hangin ay nawala sa kalagitnaan ng cycle. Ang mga double-acting gripper sa halip ay nagruruta ng hangin sa magkabilang panig ng piston sa pamamagitan ng dalawang magkahiwalay na port, na gumagawa ng mas pare-parehong puwersa sa parehong bukas at malapit na direksyon, sa halagang kailangan ng 5/2 o 5/3 way solenoid valve kaysa sa mas simpleng 3/2 way na balbula na ginagamit para sa mga single-acting circuit.
Ang Papel ng Pagkontrol at Pag-cushioning sa Daloy
Ang mga flow control valve na nilagyan sa bawat air port ay kumokontrol kung gaano kabilis bumiyahe ang piston, na mas mahalaga kaysa sa inaakala ng karamihan sa mga mamimili. Ang panga na masyadong mabilis na sumara sa isang maselang bahagi ay nanganganib na mamarkahan o masira ito, habang ang isang panga na masyadong mabagal na sumasara ay nagiging bottleneck sa isang high-speed pick-and-place cycle. Ang mga tagagawa na nagtatayo sa mga adjustable na flow control port, sa halip na mga nakapirming orifice, ay nagbibigay sa mga integrator ng mas maraming puwang upang ibagay ang cycle ng oras nang hindi nagdaragdag ng panlabas na hardware ng balbula. Ang end-of-stroke cushioning, na karaniwang nakakamit sa pamamagitan ng isang maliit na elastomer bumper o isang internal air cushion chamber, ay binabawasan ang mekanikal na shock sa linkage sa ganap na bukas at ganap na saradong mga posisyon - isang detalye na lumalabas sa mga rating ng buhay ng cycle na higit pa kaysa sa kinikilala ng karamihan sa mga spec sheet.
Paghahambing sa Apat na Uri ng Gripper na Karaniwang Ginagawa ng mga Tagagawa
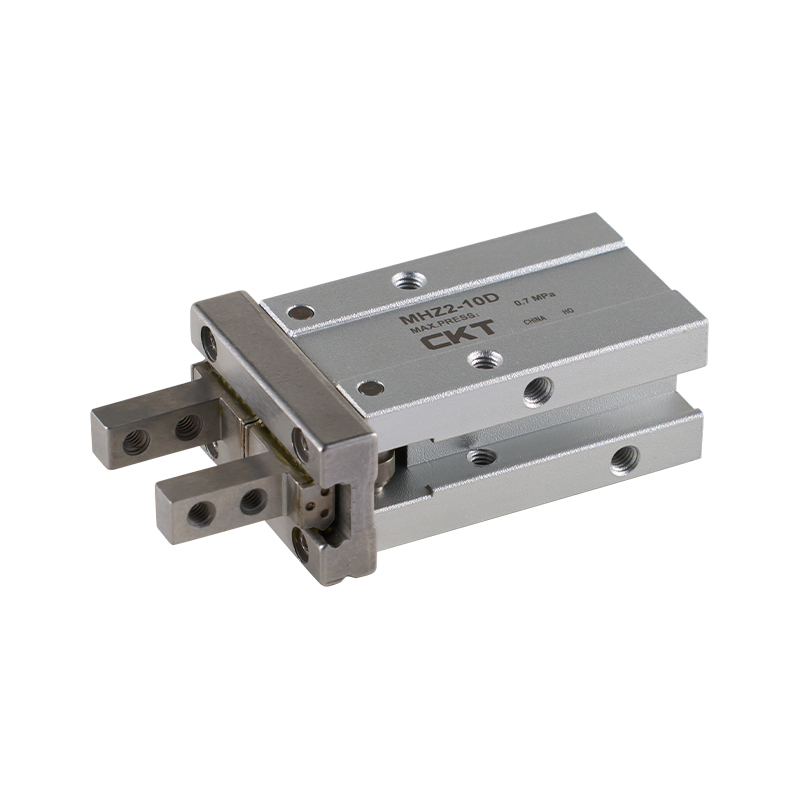
Hindi lahat ng pneumatic gripper ay binuo sa parehong paraan, at ang pagpili ng maling uri para sa application ay ang nag-iisang pinakakaraniwang pagkakamali sa pag-sourcing. Ang talahanayan sa ibaba ay nagpapakita ng mga tipikal na detalye na ini-publish ng mga mid-size na Chinese na manufacturer na gumagawa ng mga karaniwang linya ng gripper ng catalog noong 2026.
| Uri ng Gripper | Galaw ng Panga | Karaniwang Bore Range | Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|
| Parallel (dalawang panga) | Ang magkabilang panga ay gumagalaw nang simetriko papasok | 10mm hanggang 63mm | Mga flat o cylindrical na bahagi na nangangailangan ng centered pickup |
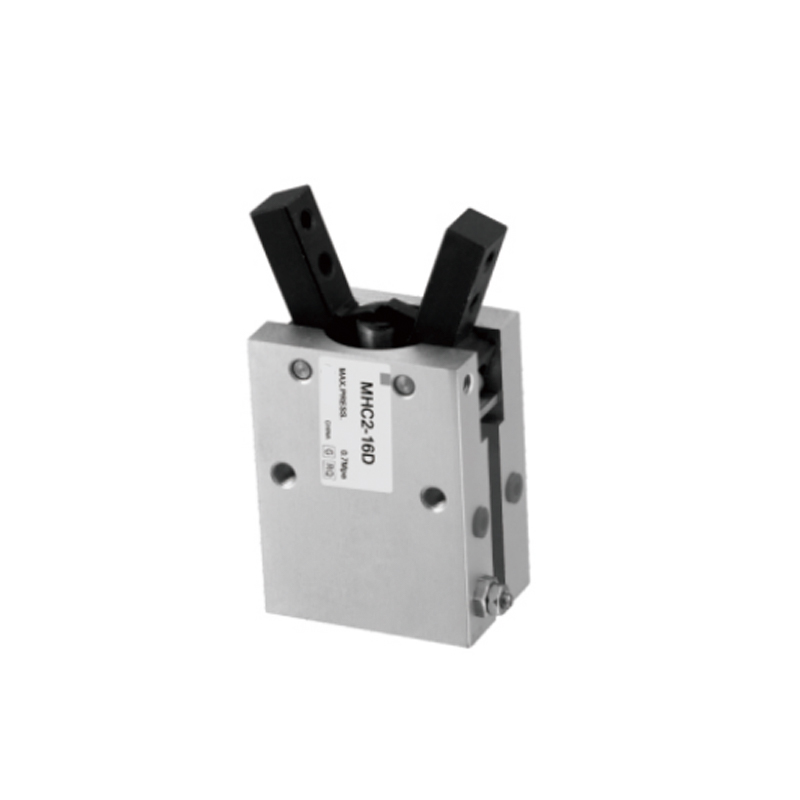
| angular | Nakabukas ang mga panga sa isang pivot | 16mm hanggang 50mm | Mga nakakulong na espasyo kung saan pinaghihigpitan ang paglalakbay sa linear jaw |
| Nakasentro sa tatlong panga | Sabay-sabay na nagsasara ang tatlong panga patungo sa gitna | 20mm hanggang 80mm | Mga bilog o simetriko na workpiece na nangangailangan ng self-centering |
| Toggle-lever | Naka-lock ang mga panga sa pamamagitan ng mechanical toggle sa pagtatapos ng stroke | 25mm hanggang 100mm | Mabibigat na bahagi na nangangailangan ng lakas ng paghawak kahit na pagkatapos ng pagkawala ng hangin |
Ang mga parallel grippers ay ang pinakamalaking bahagi ng mga order dahil karamihan sa mga pick-and-place na gawain sa electronics at light assembly ay may kasamang mga flat o boxy na bahagi. Nakikita ng mga three-jaw gripper ang patuloy na pangangailangan mula sa mga tagagawa na nagsusuplay ng mga sektor ng automotive at machining, kung saan nangingibabaw ang bilog na stock at cylindrical na mga bahagi.
Kinakalkula ang Gripping Force na Talagang Kailangan Mo
Sinusunod ng mga integrator ng panuntunan: ang kinakailangang grip force ay dapat na hindi bababa sa 4 hanggang 6 na beses ang bigat ng bahaging hinahawakan , at mas mataas para sa mga bahaging gumagalaw nang mabilis o napapailalim sa mga shock load tulad ng biglaang paghinto sa isang conveyor-fed line. Ang isang 2kg na bahagi na gumagalaw sa karaniwang bilis ng pick-and-place ay karaniwang nangangailangan ng 80N hanggang 120N ng grip force bilang safety margin, hindi ang hubad na 20N na kakailanganin ng gravity lamang.
Ang mga tagagawa na nauunawaan ang pagkakaibang ito — sa halip na sumipi lamang ng pinakamataas na teoretikal na puwersa sa isang spec sheet — ay may posibilidad na magbigay ng mas tumpak na gabay sa pagsukat sa panahon ng yugto ng panipi. Ito ay isang lugar kung saan direktang nakikipagtulungan sa engineering team ng isang manufacturer, sa halip na isang purong kumpanya ng kalakalan, ay may posibilidad na makagawa ng mas mahusay na mga resulta, dahil ang mga tanong sa pag-size ay nangangailangan ng isang taong pamilyar sa internal linkage geometry, hindi lamang ang na-publish na diameter ng bore.
Isang Mahusay na Halimbawa ng Pagsusukat
Isaalang-alang ang isang 1.5kg cast metal bracket na inilipat sa katamtamang bilis ng pick-and-place na may dalawang panga na magkadikit. Gamit ang 4 hanggang 6 na beses na safety factor, ang target na grip force ay dumarating sa pagitan ng 59N at 88N. Kung ang supply pressure ay nakatakda sa 0.5MPa, ang kinakailangang epektibong piston area ay gumagana nang paatras mula sa F = P × A × n: sa n = 2 jaws, ang paglutas para sa A ay nagbibigay ng humigit-kumulang 59 hanggang 88 square millimeters ng epektibong piston area bawat panga kapag ang linkage friction loss na humigit-kumulang 25% ay isinasama pabalik. 16mm na unit na makakatugon lamang sa target na puwersa sa pinakatuktok ng na-rate na hanay ng presyon nito, na walang iniiwang margin sa kaligtasan kung ang presyon ng hangin sa tindahan ay nagbabago sa panahon ng pinakamataas na pangangailangan ng compressor.
Bakit Binabago ng Surface Friction ang Math
Ipinapalagay ng mga kalkulasyon sa itaas ang isang katamtamang koepisyent ng friction sa pagitan ng daliri ng panga at ibabaw ng bahagi, karaniwang nasa hanay na 0.15 hanggang 0.3 para sa machined metal sa machined metal contact. Ang mga bahaging may langis, pinakintab, o pinahiran ng pulbos na mga ibabaw ay maaaring bumaba nang malaki sa koepisyent na iyon, ibig sabihin, ang parehong teoretikal na puwersa ng pagkakahawak ay isinasalin sa hindi gaanong aktwal na kakayahan sa paghawak. Ito ang dahilan kung bakit karaniwang hinihiling ang mga custom na pagsingit ng daliri ng panga na may mga naka-texture o polymer-faced contact surface. — tinataasan nila ang epektibong friction coefficient nang hindi nangangailangan ng mas malaki, mas mahal na gripper body.
Materyal at Bumuo ng Mga Salik na De-kalidad na Tumutukoy sa Buhay ng Serbisyo
Maaaring magkapareho ang hitsura ng dalawang gripper sa isang spec sheet at iba pa rin ang pagganap sa loob ng 24 na buwang window ng serbisyo. Ang mga pagkakaiba-iba ay halos palaging nakatago sa mga materyal na pagpipilian at panloob na pagpapaubaya kaysa sa anumang nakikita mula sa labas.
Mga Materyal ng Katawan at Piston
Ang mga katawan ng aluminyo na haluang metal, na kadalasang na-anodize pagkatapos ng machining, ay nananatiling pamantayan para sa mga application na sensitibo sa timbang, habang ang mga tumigas na bakal na gabay na riles sa loob ng mga slide ng panga ay lumalaban sa pagkasuot ng mas mahusay kaysa sa hindi ginagamot na mga gabay na aluminyo sa ilalim ng mga kondisyon ng high-cycle. Ang mga tagagawa na gumagawa ng mga gripper na may rating na higit sa 2 milyong cycle ay halos palaging gumagamit ng hardened at ground steel para sa jaw guide rails , dahil ang aluminum-on-aluminum contact sa jaw slide ay ang nag-iisang pinakakaraniwang pinagmumulan ng napaaga na backlash.
Selyo Compound Selection
Ang mga seal ng Nitrile rubber (NBR) ay sapat na humahawak sa mga karaniwang shop-air na kapaligiran, ngunit mas gusto ang mga fluorocarbon (FKM) seal kung saan ang temperatura sa paligid ay lumampas sa 60°C o kung saan ang gripper ay nakalantad sa coolant mist, karaniwan sa mga aplikasyon ng machining cell. Ang mga mamimili na kumukuha mula sa mga tagagawa ng pneumatic gripper para sa mga linya ng packaging na katabi ng pagkain ay dapat na partikular na kumpirmahin ang compatibility ng seal compound, dahil ang mga karaniwang NBR seal ay maaaring mas mabilis na masira sa ilalim ng paulit-ulit na paghuhugas.
| Component | Pamantayang Materyal | Na-upgrade na Opsyon |
|---|---|---|
| Katawan | Anodized aluminyo haluang metal | Hard-anodized na aluminyo para sa nakasasakit na kapaligiran |
| Jaw guide rail | Kaso na pinatigas na bakal | Ground at chrome-plated na bakal |
| Seals | NBR (nitrile rubber) | FKM (fluorocarbon) para sa mataas na init o pagkakalantad ng coolant |
| Pagsingit ng daliri ng panga | Bakal, hindi pinatigas | Custom machined per part geometry, kadalasang polymer-faced |
Ang Pagkonsumo ng Hangin ay Tunay na Gastos sa Operating, Hindi Isang Naiisip
Ang bawat gripper cycle ay kumokonsumo ng isang nakapirming dami ng naka-compress na hangin na proporsyonal sa laki ng bore at haba ng stroke, at ang naka-compress na hangin ay isa sa mga mas mahal na utility sa isang tipikal na pabrika kapag naitala ang mga pagkalugi sa henerasyon at pamamahagi. Ang pagbibisikleta ng 20mm bore gripper isang beses bawat segundo sa tatlong shift ay maaaring kumonsumo ng mas malaking bahagi ng output ng compressor kaysa sa badyet ng mga integrator sa yugto ng pagpaplano. Ang mga mamimili na nagsusuri ng maraming tagagawa ng pneumatic gripper ay dapat humingi ng karaniwang pagkonsumo ng hangin sa bawat cycle sa na-rate na stroke, hindi lamang sa diameter ng bore, dahil ang dalawang gripper na may parehong bore ay maaaring magkaiba sa haba ng stroke at samakatuwid sa air draw bawat cycle.
Pneumatic Versus Electric Grippers
Ang mga electric gripper ay nakakuha ng ground sa mga application na nangangailangan ng programmable force o position feedback, ngunit ang mga pneumatic gripper ay nananatiling nangingibabaw para sa diretsong pick-and-place na trabaho dahil sa mas mababang halaga ng unit at mas simpleng mga kinakailangan sa kontrol. Ang paghahambing sa ibaba ay nagpapakita ng mga tipikal na trade-off na tinitimbang ng mga mamimili kapag nagpapasya sa pagitan ng dalawa.
| Salik | Pneumatic Gripper | Electric Gripper |
|---|---|---|
| Gastos ng yunit | Mas mababa, karaniwang isang fraction ng isang katumbas na electric unit | Mas mataas, na hinimok ng motor at controller na gastos |
| Sapilitang kontrol | Naayos sa pamamagitan ng presyon ng supply, adjustable lamang sa pamamagitan ng regulator | Programmable at repeatable sa maraming antas ng puwersa |
| Kailangan ng imprastraktura | Naka-compress na suplay ng hangin at pagsasala | Mga kable ng kuryente at isang motion controller |
| Bilis ng ikot | Karaniwang mas mabilis para sa simpleng open-close na paggalaw | Bahagyang mas mabagal ngunit may mas pinong positional na kontrol |
Kung Saan Ginagawa ng Mga Pneumatic Gripper ang Pinakamabigat na Pagbubuhat sa Mga Industriya
Ang pangangailangan para sa mga tagagawa ng pneumatic gripper ay sumasaklaw sa isang mas malawak na hanay ng mga industriya kaysa sa inaasahan ng karamihan sa mga mamimili, at ang laki at mga kinakailangan sa pagsasaayos ng panga ay makabuluhang naiiba sa pagitan nila.
- Pagpupulong ng elektroniko — small-bore parallel grippers sa 6mm hanggang 20mm range para sa paghawak ng PCB modules, connectors, at small enclosures
- Automotive sub-assembly — mid-to-large bore three-jaw at toggle grippers para sa mga bahagi ng engine, bearing races, at cylindrical na bahagi ng metal
- Pag-iimpake at paghawak ng kaso — angular grippers na may pinalawak na mga daliri sa panga para sa mga karton, pouch, at hindi regular na soft-pack na mga produkto
- Pag-aalaga ng makina — heavy duty parallel grippers na na-rate para sa paulit-ulit na pagkakalantad sa coolant at metal chips sa loob ng CNC work cells
- Pagpupulong ng medikal na aparato — precision small-bore grippers na may mahigpit na repeatability tolerance, kadalasang wala pang 0.02mm
Ang mga application ng machine tending sa partikular ay may posibilidad na itulak ang mga manufacturer patungo sa mga selyadong, IP64-rated gripper housing, dahil ang coolant na pagpasok sa piston bore ay isa sa pinakamabilis na paraan upang paikliin ang buhay ng serbisyo sa isang CNC-adjacent gripper installation.
Pag-mount ng Gripper sa isang Robot Arm o Fixed Automation Frame
Karamihan sa mga pneumatic gripper ay nagpapadala ng isang standardized na mounting flange pattern na tumutugma sa mga karaniwang robot wrist interface, ngunit ang mga mamimili na nagsasama ng gripper sa isang fixed pick-and-place frame sa halip na isang robot arm ay kadalasang nangangailangan ng mas simpleng bracket mount sa halip. Ang pagkumpirma ng mounting interface nang maaga ay maiiwasan ang isang karaniwang pagkaantala kung saan ang gripper ay dumating nang tama ang pagkakagawa ngunit ang integrator ay kailangang makina ng isang adapter plate bago magpatuloy sa pag-install. Ang pagruruta ng cable at air line ay nararapat ding maagang pansinin — ang mga gripper na naka-mount sa isang gumagalaw na pulso ng robot ay nangangailangan ng flexible air hose na na-rate para sa tuluy-tuloy na flex cycling, na ibang detalye kaysa sa matibay na air line na ginagamit sa isang fixed-position gripper.
Mga Opsyon sa Feedback ng Sensor
Ang position sensing sa isang pneumatic gripper ay karaniwang pinangangasiwaan sa pamamagitan ng mga magnetic reed switch o solid-state sensor na naka-mount sa isang puwang sa kahabaan ng cylinder body, na nagde-detect kung kailan naabot ng piston ang full open o full closed position. Ang binary open/closed na feedback na ito ay sapat na para sa karamihan ng mga pick-and-place na gawain, ngunit ang mga application na nangangailangan upang matukoy ang isang bahagi na naroroon ngunit maliit ang laki, kung minsan ay tinatawag na partial-close o part-detect na function, ay nangangailangan ng isang intermediate na posisyon ng sensor o isang analog pressure-based na part-sensing circuit. Dapat kumpirmahin ng mga mamimili na may ganitong pangangailangan ang pagiging tugma ng slot ng sensor at uri ng sensor sa yugto ng panipi sa halip na pagkatapos na ma-machine ang gripper.
Mga Kasanayan sa Pagpapanatili na Nagpapahaba ng Buhay ng Gripper Lampas sa Panahon ng Warranty
- Siyasatin ang pagsasala ng linya ng hangin buwan-buwan — ang kontaminasyon ng particulate sa supply ng hangin ay ang pangunahing dahilan ng pagbilis ng pagkasuot ng seal.
- Muling i-lubricate ang piston bore sa isang nakapirming agwat sa halip na maghintay para sa pagbagsak ng pagganap, karaniwang bawat 500,000 hanggang 1,000,000 cycle depende sa duty cycle
- Suriin ang jaw guide backlash quarterly gamit ang dial indicator; backlash na lumalagpas sa 0.1mm signal guide rail wear na nangangailangan ng kapalit
- I-verify ang mounting bolt torque pagkatapos ng unang buwan ng operasyon, dahil karaniwan ang pag-loosening ng vibration sa bagong-install na tooling
- Mga bilang ng track cycle sa bawat gripper kung saan posible, dahil karamihan sa mga manufacturer ay nire-rate ang buhay ng serbisyo sa mga cycle kaysa sa oras ng kalendaryo
Ang mga pasilidad na nagpapatupad ng naka-iskedyul na bore lubrication sa halip na reaktibong maintenance ay karaniwang nag-uulat ng gripper service life na umaabot ng 30% hanggang 40% na lampas sa baseline rating ng manufacturer, batay sa mga maintenance log na ibinahagi ng mga mid-size na automation integrator na humahawak ng mga multi-shift na linya ng produksyon.
Mga Karaniwang Sintomas sa Larangan at Ano ang Karaniwang Ibig Nila
| Sintomas | Malamang na Dahilan | Karaniwang Pag-aayos |
|---|---|---|
| Ang lakas ng pagkakahawak ay unti-unting humihina | Seal wear o bore scoring mula sa kontaminadong hangin | Palitan ang seal kit, tingnan ang upstream filtration |
| Maglaro ng panga o gumugulong sa buong extension | Guide rail wear mula sa mataas na cycle count | Palitan ang guide rail assembly |
| Mabagal o mabagal na cycle time | Maliit na linya ng supply ng hangin o barado na kontrol sa daloy | Suriin ang diameter ng linya at malinis na flow control orifice |
| Naririnig na pagtagas ng hangin mula sa katawan | Pagkabigo ng seal ng piston o maluwag na pagkakabit ng port | Higpitan muna ang mga kabit, pagkatapos ay suriin ang mga panloob na seal |
| Hindi pare-pareho ang pagkuha ng bahagi | Puso o kontaminadong panga sa ibabaw ng daliri | Linisin o palitan ang mga pagsingit ng daliri ng panga |
Ano ang Dapat I-verify Bago Mag-order sa Isang Pneumatic Gripper Manufacturer
Ang pag-sourcing mula sa mga manufacturer sa ibang bansa ay nagpapakilala ng isang layer ng due diligence na kung minsan ay nilalaktawan ng mga domestic na mamimili, at ang paglaktaw dito ay kung saan nagmumula ang karamihan sa pinagsisisihan. Bago kumpirmahin ang isang order, dapat hilingin ng mga mamimili ang sumusunod nang direkta mula sa sales engineering team ng manufacturer:
Dokumentasyon na Hihilingin
- Aktwal na sinusukat na force-versus-pressure curves, hindi lang ang theoretical formula-based na figure
- Na-rate na cycle ng buhay sa partikular na duty cycle na tumutugma sa iyong aplikasyon, dahil ang 5-milyong-cycle na rating sa mababang bilis ay hindi direktang inililipat sa isang high-speed na linya
- Sample na dimensional na ulat ng inspeksyon para sa parallelism at repeatability ng panga
- Karaniwang lead time kumpara sa lead time para sa custom na jaw finger machining, na kadalasan ay ang aktwal na bottleneck sa mga timeline ng proyekto
Zhejiang CKT Pneumatic Co., Ltd ay isa sa ilang matatag na producer ng China sa espasyong ito na nagbibigay ng parehong karaniwang mga linya ng gripper ng catalog at custom na jaw finger machining para sa mga OEM integrator, at ang parehong checklist ng due diligence sa itaas ay nalalapat anuman ang tagagawa ng pneumatic gripper na sinusuri ng isang mamimili. Ang paghiling ng mga sample na unit para sa in-house na cycle testing bago mag-commit sa isang buong order ng produksyon ay nananatiling ang nag-iisang pinaka-maaasahang paraan upang patunayan ang isang bagong relasyon ng supplier, partikular para sa mga mamimili na nagsasama ng mga gripper sa isang linya kung saan mataas ang gastos sa downtime.
Ano ang hitsura ng Tipikal na Timeline ng Sipi
Para sa mga karaniwang laki ng bore ng catalog na walang custom na mga daliri sa panga, kadalasang mabilis ang pagbabalik ng panipi mula sa isang tagagawa, kadalasan sa loob ng isa hanggang dalawang araw ng negosyo kapag nakumpirma na ang kinakailangang force, stroke, at mounting interface. Ang custom na jaw finger machining ay nagpapalawak ng timeline na iyon nang makabuluhan, dahil nangangailangan ito ng cycle ng pagsusuri sa pagguhit bago magsimula ang tooling. Ang mga mamimili na may mahirap na deadline ng proyekto ay dapat magpadala ng mga bahaging guhit para sa disenyo ng daliri ng panga sa lalong madaling panahon, bago pa man i-finalize ang laki ng butas, dahil ang geometry ng daliri ng panga at laki ng gripper ay kadalasang pinagpapasyahan nang magkasama kaysa sa mahigpit na pagkakasunud-sunod.
Pagbuo ng Matapat na Kabuuang Gastos ng Larawan ng Pagmamay-ari
Ang presyo ng unit ay isang line item lang sa totoong halaga ng pag-deploy ng pneumatic gripper sa isang production line. Ang isang kumpletong paghahambing ng kabuuang halaga sa pagitan ng dalawang naglalabanang quote ay dapat na kasama ang presyo ng gripper unit, inaasahang gastos sa pagpapalit ng seal kit sa loob ng tatlong taon, gastos sa pagkonsumo ng hangin sa aktwal na mga rate ng kahusayan ng kuryente at compressor ng pasilidad, at ang gastos sa paggawa ng nakaiskedyul na pagpapanatili kumpara sa reaktibong pagkumpuni. Ang isang gripper na may presyong 10% na mas mataas sa harap ngunit na-rate para sa dobleng cycle ng buhay sa tumigas na mga riles ng gabay ay madalas na gumagana nang mas mura sa loob ng tatlong taong pag-deploy kapag ang kapalit na paggawa at line downtime ay isinasali, kaya naman ang presyo ng yunit lamang ay isang hindi magandang batayan para sa paghahambing ng mga tagagawa ng pneumatic gripper.
Isang Mabilisang Sanggunian Glossary para sa Gripper Specification Sheet
| Termino | Ano ang Ibig Sabihin Nito |
|---|---|
| diameter ng bore | Panloob na diameter ng silindro, ang pangunahing driver ng theoretical force output |
| Stroke bawat panga | Distansya ng bawat panga mula sa ganap na bukas hanggang sa ganap na sarado |
| Pag-uulit | Gaano palagiang bumabalik ang mga panga sa parehong ikot ng posisyon pagkatapos ng ikot |
| Na-rate na cycle ng buhay | Bilang ng mga open-close cycle na inaasahang gagawin ng gripper bago kailanganin ang pangunahing serbisyo |
| Kapasidad ng pag-load ng sandali | Pinakamataas na off-center o torque load na kayang tiisin ng mga gabay ng panga nang walang pinabilis na pagkasira |
| IP rating | Isang standardized scale na naglalarawan ng paglaban sa alikabok at likidong pagpasok sa gripper housing |
Mga Madalas Itanong
Anong presyon ng hangin ang kailangan ng karamihan sa mga pneumatic gripper upang gumana nang tama?
Karamihan sa mga pang-industriya na pneumatic gripper ay na-rate para sa isang working pressure range na 0.3 MPa hanggang 0.7 MPa (humigit-kumulang 44 hanggang 100 psi), na may 0.5 MPa hanggang 0.6 MPa ang pinakakaraniwang operating point sa karaniwang mga air system ng shop. Ang pagtakbo sa ibaba ng na-rate na minimum ay binabawasan ang magagamit na puwersa ng pagkakahawak nang proporsyonal, habang ang paglampas sa na-rate na maximum ay nagpapabilis sa pagkasira ng seal.
Gaano katagal karaniwang tumatagal ang mga pneumatic gripper bago kailanganin ng kapalit?
Ang mga karaniwang gripper ng catalog ay karaniwang na-rate sa pagitan ng 3 milyon at 10 milyong cycle depende sa laki ng bore, materyal na gabay sa panga, at duty cycle. Ang mga heavy-duty na modelo na may pinatigas na steel guide rail at upgraded na mga seal ay maaaring lumampas nang husto sa hanay na iyon na may naka-iskedyul na pagpapadulas.
Maaari bang humawak ng bahagi ang mga pneumatic grippers kung nawala ang supply ng hangin sa kalagitnaan ng cycle?
Ang mga karaniwang spring-assisted o double-acting parallel grippers ay karaniwang magpapakawala o mawawalan ng puwersa sa paghawak kung bumaba ang presyon ng hangin, kaya naman ang mga disenyo ng toggle-lever ay tinukoy para sa mga application kung saan dapat mapanatili ang puwersa ng paghawak kahit na sa sandaling pagkaantala ng suplay ng hangin.
Ano ang pagkakaiba sa pagitan ng single-acting at double-acting pneumatic grippers?
Ang mga single-acting grippers ay gumagamit ng air pressure upang buksan o isara sa isang direksyon at isang spring upang ibalik ang mga panga, habang ang double-acting grippers ay gumagamit ng air pressure para sa parehong pagbubukas at pagsasara ng mga galaw, sa pangkalahatan ay gumagawa ng mas mataas at mas pare-parehong puwersa sa magkabilang direksyon sa halagang nangangailangan ng dalawang linya ng hangin sa halip na isa.
Paano ko pipiliin ang tamang sukat ng bore para sa isang partikular na bigat ng bahagi?
Magsimula sa kinakailangang grip force (karaniwan ay 4 hanggang 6 na beses ang bigat ng bahagi, mas mataas para sa high-speed handling), pagkatapos ay i-cross-reference ang figure na iyon laban sa na-publish na force-versus-pressure chart ng manufacturer para sa bawat bore size sa iyong available na supply pressure, sa halip na sukatin ayon sa part dimension lang.
Ang mga tagagawa ba ng pneumatic gripper ay karaniwang nag-aalok ng custom na jaw finger machining?
Oo, karamihan sa mga tagagawa ay nag-aalok ng custom na jaw finger machining upang tumugma sa partikular na bahagi ng geometry, dahil ang karaniwang flat jaw finger ay bihirang pinakamainam para sa mga hindi regular o maselang bahagi. Ang lead time para sa custom na mga daliri ay karaniwang mas mahaba kaysa sa mga karaniwang unit ng catalog, kaya dapat itong kumpirmahin nang maaga sa proseso ng pagsipi.
Gaano karaming hangin ang kinokonsumo ng isang karaniwang pneumatic gripper bawat cycle?
Ang pagkonsumo ng hangin ay depende sa laki ng bore at haba ng stroke, ngunit bilang isang magaspang na sanggunian, ang isang mid-size na 20mm hanggang 25mm bore parallel gripper ay karaniwang kumukonsumo sa isang lugar sa hanay ng 0.05 hanggang 0.15 litro ng libreng hangin bawat buong cycle sa 0.5MPa supply pressure. Ang mga mamimili na nagpapatakbo ng mga linya ng high-cycle-rate ay dapat humiling ng nasusukat na mga numero ng pagkonsumo ng gumawa sa halip na magtantiya mula sa laki ng bore lamang, dahil ang disenyo ng linkage ay nakakaapekto sa aktwal na dami ng na-swept.
Maaari bang gamitin ang pneumatic gripper sa isang washdown o katabi ng pagkain na kapaligiran?
Oo, ngunit karaniwang nangangailangan ito ng gripper na binuo gamit ang mga corrosion-resistant na materyales sa katawan, mga na-upgrade na compound ng seal na na-rate para sa mga kemikal na panghugas, at mga selyadong sensor slot para maiwasan ang pagpasok ng moisture. Karaniwang hindi nire-rate ang mga karaniwang unit ng catalog para sa paulit-ulit na pagkakalantad sa washdown nang walang mga pag-upgrade na ito, kaya dapat itong tahasang i-flag kapag humihiling ng quotation.
Ano ang pagkakaiba sa pagitan ng pag-uulit ng panga at katumpakan ng panga?
Inilalarawan ng repeatability kung gaano pare-parehong bumabalik ang mga panga sa parehong posisyon sa mga paulit-ulit na cycle, habang inilalarawan ng katumpakan kung gaano kalapit ang posisyong iyon sa nilalayong target na posisyon. Ang isang gripper ay maaaring magkaroon ng mahusay na repeatability ngunit bahagyang wala pa rin sa totoong posisyon kung hindi ito na-calibrate nang tama sa panahon ng pag-install, kung kaya't ang parehong mga numero ay mahalaga para sa precision assembly work.
Paano ko malalaman kung kailangan ko ng self-centering gripper sa halip na isang standard na parallel gripper?
Ang self-centering, kadalasang may tatlong panga, ang mga gripper ay ang tamang pagpipilian sa tuwing mahalaga ang posisyon sa gitna ng bahagi para sa katumpakan ng pagkakalagay sa ibaba ng agos at ang bahagi mismo ay bilog o simetriko, dahil ang mga panga ay magkasabay na nagsasara patungo sa isang karaniwang sentro kahit saan man unang dumapo ang bahagi sa loob ng bukaan ng panga. Ang isang karaniwang dalawang-panga na parallel gripper ay hindi ginagarantiyahan ang pag-uugaling ito sa pagsentro maliban kung ang bahagi ay nakaposisyon nang tumpak bago magsara ang mga panga.
Ano ang nagiging sanhi ng isang pneumatic gripper upang bumuo ng labis na pag-alog ng panga sa paglipas ng panahon?
Ang jaw wobble ay halos palaging bumabalik sa pagsusuot sa guide rail o linear bearing na nagpapanatili sa panga na naglalakbay sa isang tuwid na linya. Ang pagsusuot na ito ay bumibilis nang mas mabilis sa aluminum guide rails sa ilalim ng mataas na side-load na mga kundisyon, kaya naman ang tumigas na steel guide rails ay tinukoy para sa high-cycle o heavy-part applications.