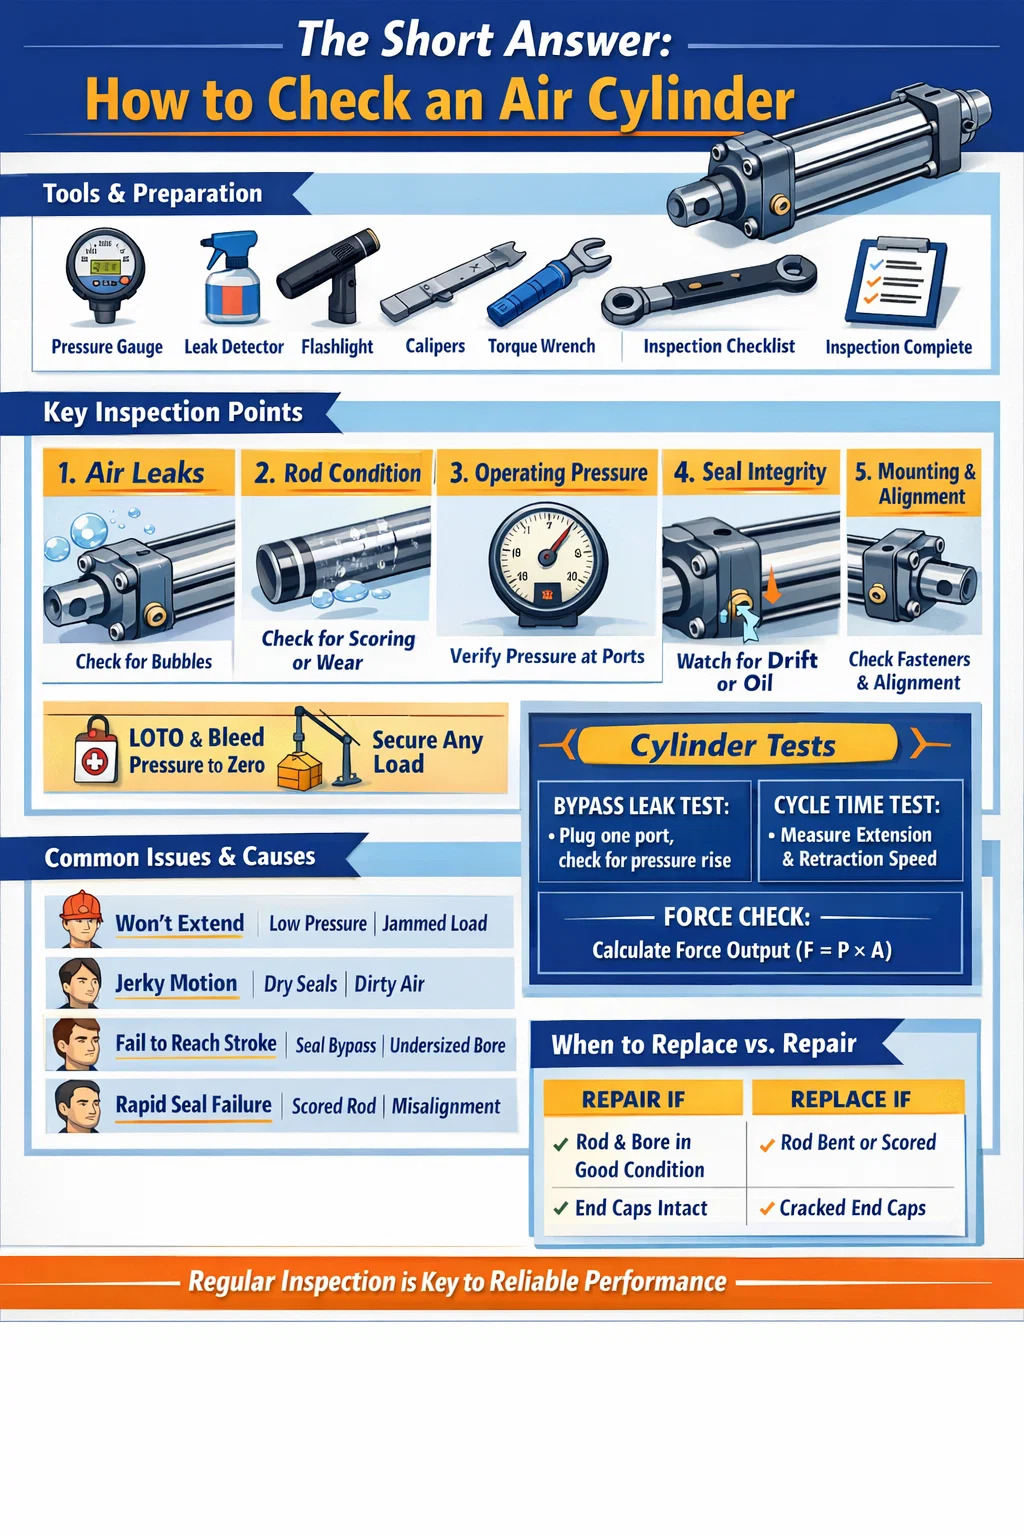


Ang Maikling Sagot: Paano Suriin ang isang Air Cylinder
Upang suriin ang isang silindro ng hangin , kailangan mong suriin ito sa limang pangunahing lugar: pagtagas ng hangin, presyon ng pagpapatakbo, kondisyon ng piston rod, integridad ng seal, at mounting stability. Ang isang malusog na pneumatic cylinder ay dapat na pahabain at bawiin nang maayos nang walang pag-aalinlangan, hawakan ang presyon nang walang naririnig na pagtagas, at walang nakikitang oil seepage o rod scoring. Kung ang alinman sa mga kundisyong ito ay nabigo, ang silindro ay nangangailangan ng agarang atensyon bago ito ibalik sa serbisyo.
Karamihan sa mga air cylinder failure ay hindi nangyayari bigla. Ang mga ito ay unti-unting nabubuo sa pamamagitan ng pagsusuot, kontaminasyon, o hindi wastong pagpapadulas. Sa pamamagitan ng pag-alam kung ano ang hahanapin at kung kailan titingnan, maaari mong mahuli ang mga problema sa maagang yugto — bago sila magdulot ng downtime ng makina, mga depekto sa produkto, o mga insidente sa kaligtasan. Ang proseso ng inspeksyon na nakabalangkas sa ibaba ay nalalapat sa mga karaniwang double-acting pneumatic cylinder, single-acting cylinder, at karamihan sa mga compact o guided cylinder na variant na ginagamit sa industriyal na automation.
Mga Tool at Paghahanda Bago Ka Magsimula
Bago hawakan ang air cylinder, tipunin ang mga tamang tool at gawing ligtas ang lugar ng trabaho. Ang paglaktaw sa paghahanda ay isa sa mga pinakakaraniwang dahilan kung bakit napalampas o maling nabasa ang mga resulta ng inspeksyon.
Ang kakailanganin mo
- Digital o analog pressure gauge (naitugma sa operating range ng iyong system)
- Soapy water solution o commercial leak detection spray
- Malinis na tela na walang lint
- Flashlight o inspeksyon lamp
- Torque wrench para sa pagsuri sa higpit ng fastener
- Caliper o micrometer para sa pagsukat ng diameter ng baras (para sa mga detalyadong inspeksyon)
- Maintenance logbook o inspeksyon checklist form
Mga hakbang sa kaligtasan bago ang inspeksyon
Palaging ihiwalay ang compressed air supply sa circuit na naglalaman ng cylinder. Gumamit ng lockout/tagout (LOTO) na pamamaraan sa air supply valve. Dumugo ang downstream pressure sa zero gamit ang manual exhaust ng system o isang bleed valve. Kumpirmahin ang zero pressure sa gauge bago hawakan ang anumang fitting, port, o fastener. Naka-compress na hangin sa kahit na katamtamang presyon sa tindahan - karaniwan 80 hanggang 120 PSI (5.5 hanggang 8.3 bar) — maaaring magdulot ng malubhang pinsala kung ang mga kabit ay lumuwag sa ilalim ng presyon.
Kung ang silindro ay bahagi ng vertical load-bearing application (may hawak na press head, clamp, o lifting fixture), mekanikal na suportahan ang load bago i-depressurize. Huwag kailanman umasa sa presyur ng hangin lamang upang humawak ng load sa panahon ng inspeksyon.
Pagsusuri para sa Air Leaks: Ang Pinakamahalagang Hakbang
Ang pagtagas ng hangin ay ang nag-iisang pinakakaraniwang failure mode sa mga pneumatic cylinder. Kahit na ang isang maliit na pagtagas ay nag-aaksaya ng naka-compress na hangin nang tuluy-tuloy, na nagpapalaki ng mga gastos sa enerhiya at nagpapababa ng puwersa ng actuator. Ang pagtagas na kasing liit ng 1mm diameter na orifice sa 7 bar ay maaaring mag-aksaya ng mahigit 3,600 litro ng libreng hangin kada oras , na nagkakahalaga ng daan-daang dolyar taun-taon sa kuryente lamang — bawat silindro.
Mga panlabas na pagtagas
Re-pressurize ang silindro sa ilalim ng kontrolado, pinangangasiwaang mga kondisyon. Lagyan ng soapy water o leak detection spray sa lahat ng panlabas na ibabaw: port fittings, tie rod nuts, end cap joints, rod seal area (kung saan lumalabas ang piston rod sa front cap), at anumang cushion needle valve screws. Panoorin ang pagbuo at paglaki ng mga bula. Ang mabagal na pagtagas ay maaaring tumagal ng 10–15 segundo upang magpakita ng nakikitang bulubok, kaya huwag magmadali sa hakbang na ito.
Bigyang-pansin ang zone ng rod seal. Ang mga bula na patuloy na nabubuo sa paligid ng baras habang ito ay humahampas ay nagpapahiwatig ng isang pagod na rod seal o isang sirang wiper seal. Ito ay karaniwan lalo na sa mga cylinder na naipon higit sa 5 milyong mga cycle o gumagana sa maruruming kapaligiran kung saan ang mga particulate ay nagpapabilis sa pagkasira ng lip seal.
Panloob na pagtagas (bypass leaks)
Ang isang panloob na pagtagas - kung saan ang hangin ay lumalampas sa mga seal ng piston at tumatawid mula sa isang silid patungo sa isa pa - ay mas mahirap na makita nang biswal ngunit nagdudulot ng mas maraming problema. Ang sintomas ay kadalasang matamlay o umaanod na paggalaw: gumagapang ang silindro kapag dapat itong humawak sa posisyon, o hindi ito ganap na mapapahaba o mababawi sa ilalim ng pagkarga kahit na may tamang presyon ng suplay.
Upang subukan kung may mga pagtagas ng bypass nang walang disassembly: kasama ang silindro sa dulo ng stroke sa alinmang direksyon, pindutin ang isang port at isaksak ang tapat na exhaust port. Kung ang presyon sa nakasaksak na silid ay bubuo sa paglipas ng panahon, ang hangin ay tumatawid sa piston — nagpapatunay ng pagod na piston seal. Ang isang malusog na silindro ay dapat magpakita zero pressure rise sa selyadong silid sa loob ng 60 segundo .
Sinusuri ang Piston Rod para sa Pagkasuot at Pinsala
Ang piston rod ay isa sa mga pinaka-nakalantad na bahagi sa isang pneumatic cylinder. Ito ay umiikot sa loob at labas ng daan-daang libong beses, na nakalantad sa nakapaligid na kapaligiran sa bawat extension stroke. Kahit na ang isang maliit na depekto sa ibabaw ng baras ay magpapabilis sa pagkasira ng selyo ng baras - gagawin ang isang simpleng pagpapalit ng selyo sa paulit-ulit na mga siklo ng pagpapanatili.
Visual rod inspeksyon
Punasan ang baras gamit ang isang walang lint na tela at siyasatin ang buong nakalantad na haba nito sa ilalim ng magandang ilaw. Hanapin ang:
- Pagmamarka o mga gasgas — ang mga longhitudinal scratches na tumatakbo sa rod axis ay nagbibigay-daan sa hangin na makalabas sa rod seal at ito ay dahilan para sa agarang pagpapalit o pag-repolish ng rod.
- Kaagnasan o pitting — ang mga kalawang na spot o pitting sa chrome-plated rods ay sumisira sa seal contact surface. Kahit na ang magaan na kalawang sa ibabaw na hindi napupunas ay isang senyales ng babala.
- Dents o flat spot — ang mga ito ay nagpapahiwatig ng panlabas na epekto. Ang isang baluktot o denting baras ay lumilikha ng hindi pantay na side loading sa rod seal at bushing.
- Oil film sa ibabaw ng baras — ang isang magaan, malinis na pelikula ng pampadulas ay normal sa mga lubricated system. Ang malakas na pag-iyak ng langis o mga patak na nabubuo ay nagpapahiwatig ng tinatangay na selyo ng baras.
Dimensional check
Para sa mga cylinder sa mga precision application o sa mga pinaghihinalaang may side-loading, sukatin ang diameter ng rod sa maraming punto kasama ang haba nito gamit ang mga caliper. Ihambing sa nominal rod diameter at tolerance ng tagagawa. Karamihan sa karaniwang ISO 15552 air cylinders ay gumagamit ng mga tumigas at chrome-plated na steel rod na may h8 o h9 tolerance — para sa isang 25mm nominal rod, ang tinatanggap na hanay ng diameter ay humigit-kumulang 24.967mm hanggang 24.987mm . Ang anumang masusukat na taper, ovality, o undersize na pagbabasa ay nagpapahiwatig ng pagsusuot na makakasama sa sealing.
Pagsusuri ng tuwid ng baras
Ilagay ang inalis na baras sa isang patag na plato o V-block at igulong ito nang dahan-dahan. Ang anumang nakikitang pag-uurong o matataas na lugar ay nagpapahiwatig ng baluktot. Bilang kahalili, i-mount ang isang dial indicator sa isang magnetic base at walisin ang haba ng baras habang iniikot ito. Isang maximum na runout ng 0.05mm bawat 100mm ng haba ng baras ay isang karaniwang pamantayan sa pagtanggap. Dapat palitan ang mga baluktot na baras — hindi katanggap-tanggap ang straightening para sa mga pneumatic cylinder rods.
Sinusuri ang Operating Pressure at Cylinder Performance
Kahit na ang isang air cylinder ay hindi nagpapakita ng panlabas na pagtagas at isang malinis na baras, maaari pa rin itong gumaganap sa ibaba ng detalye. Ang pagsubok sa pressure at cycle na pag-uugali ay nagbibigay sa iyo ng isang functional na larawan na hindi maibibigay ng puro visual na mga pagsusuri.
Pag-verify ng presyon ng supply
Ikonekta ang isang naka-calibrate na gauge na malapit sa cylinder port bilang praktikal — direkta sa inlet fitting kung maaari. Sa normal na pagbibisikleta ng cylinder, itala ang pressure sa parehong extend at retract na mga port. Ihambing ang mga pagbabasa na ito sa tinukoy na presyon ng pagpapatakbo para sa aplikasyon.
Isang pagbaba ng presyon ng higit sa 10–15% sa pagitan ng regulator setpoint at ng cylinder inlet sa panahon ng paggalaw ay nagmumungkahi ng labis na paghihigpit sa daloy sa circuit - isang bahagyang barado na flow control valve, isang maliit na linya ng supply, o isang fouled silencer/muffler sa gilid ng tambutso. Ang ganitong uri ng pressure starvation ay nagdudulot ng tamad na paggalaw kahit na may mekanikal na tunog na silindro.
Pagsukat ng bilis at cycle ng oras
Oras ang buong extension at retraction stroke gamit ang isang stopwatch o gamit ang PLC cycle counter ng makina. Ikumpara sa orihinal na data ng pag-commissioning o sa inaasahang cycle time ng manufacturer sa iyong operating pressure. Ang isang cylinder na dating kumpletuhin ang isang 200mm stroke sa loob ng 0.4 segundo ngunit ngayon ay tumatagal ng 0.7 segundo — na walang pagbabago sa presyon o pagkarga — ay nagpapakita ng panloob na pagkasira, seal stiction, o lubrication failure.
Piliting suriin ang output
Ang theoretical output force ng isang pneumatic cylinder ay kinakalkula bilang:
F = P × A , kung saan ang F ay puwersa (Newtons), P ay presyon (Pa), at A ay piston area (m²).
Para sa isang 63mm bore cylinder sa 6 bar (600,000 Pa), ang theoretical extend force ay humigit-kumulang 1,870 N (190 kgf) . Sa pagsasagawa, ang aktwal na puwersa ay nababawasan ng rod seal friction, back pressure sa exhaust side, at anumang mga isyu sa mechanical alignment. Kung ang iyong silindro ay nabigong ilipat ang mga load na dati nitong hinahawakan nang walang mga isyu, ang pagkalkula na ito ay tumutulong sa iyo na matukoy kung ang problema ay hindi sapat na presyon ng suplay o mekanikal na pagkasira.
| Sukat ng Bore (mm) | Lugar ng Piston (cm²) | Extend Force sa 6 bar (N) | Extend Force sa 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1,178 | 120 |
| 63 | 31.17 | 1,870 | 191 |
| 80 | 50.27 | 3,016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
Pag-inspeksyon ng Mga Seal: Kailan Papalitan Nang Walang Pag-disassembly
Ang mga seal ay ang pinaka madaling masusuot na mga bahagi sa loob ng anumang pneumatic cylinder. Ang piston seal, rod seal, at wiper seal ay bumababa sa paglipas ng panahon dahil sa heat cycling, kontaminasyon, at pisikal na stress ng compression at extension. Maraming mga technician ang naghihintay hanggang sa mabigong palitan ang mga seal — ngunit sa puntong iyon, ang tumatagas na seal ay kadalasang nasira ang mga katabing bahagi.
Mga palatandaan ng pagkasira ng rod seal (nakikita nang hindi binubuwag)
- Ang malangis na nalalabi o basang hitsura sa ibabaw ng baras sa labas lamang ng takip sa harap
- Humihip ang hangin sa ibabaw ng baras sa extension (naririnig o nakikita ng iyong kamay malapit sa lugar ng selyo ng baras)
- Dumi at dumi na naipon sa baras na wala sa ibang lugar sa makina — ito ay nagpapahiwatig na ang wiper seal ay hindi na nag-i-scrap ng baras kapag binawi.
Mga palatandaan ng pagkasira ng piston seal (natukoy mula sa pag-uugali)
- Ang silindro ay dahan-dahang nag-drift sa ilalim ng pagkarga nang walang anumang iniutos na paggalaw
- Nabigo ang silindro na humawak ng naka-clamp na posisyon, na nangangailangan ng tuluy-tuloy na presyon ng hangin upang mapanatili ito
- Nabawasan ang lakas na output sa kabila ng tamang supply pressure — ang hangin ay lumalampas sa piston sa halip na itulak ito
- Mali-mali o maalog na paggalaw — kung minsan ay tinatawag na "stick-slip" — sanhi ng hindi pantay na alitan ng seal habang hindi pantay ang pagsusuot ng piston seal.
Mga pagsasaalang-alang sa materyal at temperatura ng selyo
Ang mga karaniwang pneumatic cylinder seal ay ginawa mula sa NBR (nitrile rubber), na na-rate para sa humigit-kumulang -20°C hanggang 80°C . Sa mga kapaligirang may mataas na temperatura — malapit sa mga oven, autoclave, o hot-forming presses — ang mga seal na ito ay nabigo nang maaga. Kung ang iyong silindro ay paulit-ulit na nasusunog sa pamamagitan ng mga seal nang wala pang isang taon sa isang mainit na kapaligiran, ang pag-aayos ay nag-a-upgrade sa PTFE o Viton seal, hindi mas madalas na pagpapalit. Karaniwang kayang hawakan ng mga Viton seal ang patuloy na temperatura hanggang sa 200°C .
Sinusuri ang Cylinder Mounting at Alignment
Ang mahinang pag-mount ay responsable para sa isang malaking porsyento ng mga napaaga na air cylinder failure. Kapag ang isang silindro ay hindi nakaayon sa landas ng pagkarga nito, ang bawat stroke ay lumilikha ng side loading sa rod at rod bushing. Pinapabilis nito ang pagkasira ng rod seal, maaaring yumuko ang piston rod sa paglipas ng panahon, at kalaunan ay masisira ang barrel bore.
Ano ang dapat suriin sa pag-mount
- Pag-mount ng fastener torque — suriin ang lahat ng tie rod nuts, flange bolts, at foot-mount screws gamit ang torque wrench. Sa paglipas ng panahon, ang vibration ay lumuwag sa mga fastener. Ang maluwag na takip sa dulo ay maaaring lumikha ng pagtagas ng hangin sa magkasanib na takip; ang isang maluwag na foot mount ay maaaring maging sanhi ng pag-rock ng cylinder sa panahon ng stroke, na lumilikha ng dynamic na misalignment.
- Koneksyon sa dulo ng baras — siyasatin ang clevis pin, rod eye, o male/female rod end thread na koneksyon. Ang pagsusuot sa clevis pin hole ay senyales ng angular misalignment. Ang clevis o rod end ay dapat na malayang umikot ngunit walang kapansin-pansing radial play.
- Cylinder body straightness — paningin sa kahabaan ng katawan ng silindro at ihambing ito sa direksyon ng paggalaw ng hinimok na pagkarga. Ang anumang nakikitang anggulo sa pagitan ng cylinder axis at ng load path ay nagpapahiwatig ng misalignment. Kahit na isang 1° misalignment sa isang 200mm stroke cylinder bumubuo ng humigit-kumulang 3.5mm ng lateral displacement sa dulo ng baras — higit pa sa sapat upang lumikha ng masusukat na side load.
- Mga anti-rotation device — sa guided o non-rotating cylinders, tingnan kung ang anti-rotation keyway o external guide rod ay buo at hindi pagod. Ang isang nabigong tampok na anti-rotation ay nagbibigay-daan sa piston rod na umikot sa ilalim ng pag-load, pag-twist at pagkasira ng mga hose at sensor na konektado dito.
Mounting bracket at istraktura ng suporta
Siyasatin ang bracket o frame kung saan nakakabit ang silindro. Ang mga bitak sa welded bracket, pinahabang bolt hole, o deformed mounting pads ay nagpapahiwatig na ang cylinder ay sumisipsip ng mga shock load na hindi ito idinisenyo. Ang mga isyung ito sa istruktura ay dapat itama — hindi lang ang silindro mismo. Ang pag-install ng bagong silindro sa isang basag o sira na bracket ay magbubunga ng parehong pagkabigo sa isang bahagi ng normal na buhay ng serbisyo.
Pag-inspeksyon sa mga Cushions, Ports, at End-of-Stroke Behavior
Maraming mga pneumatic cylinder ang nilagyan ng mga panloob na cushions — mga adjustable na balbula ng karayom sa bawat dulo ng takip na pumipigil sa daloy ng tambutso malapit sa dulo ng stroke, na nagpapabagal ng bilis ng piston upang maiwasan ang epekto. Kapag ang mga cushions ay nabigo o hindi wastong naitakda, ang piston ay martilyo nang husto sa dulo ng takip sa bawat cycle. Sa paglipas ng panahon, nagiging sanhi ito ng pagkapagod ng metal sa dulo ng takip, lumuluwag sa mga tie rod, at maaaring pumutok sa bariles.
Sinusuri ang pagsasaayos ng unan
Sa normal na pagbibisikleta ng cylinder, makinig at panoorin ang end-of-stroke deceleration. Ang isang maayos na cushioned cylinder ay dapat na kapansin-pansing bumagal at dumating sa dulo ng stroke na may banayad na paghinto - hindi isang malakas na putok. Kung maririnig mo ang epekto ng metal-on-metal sa dulo ng stroke, ang karayom ng cushion ay nakabukas nang masyadong malayo (nagbibigay ng hindi sapat na paghihigpit) o ang seal ng cushion sa loob ng takip ng dulo ay nasira at nangangailangan ng pagbuwag upang palitan.
Ayusin ang balbula ng karayom ng cushion ng quarter-turn sa isang pagkakataon at obserbahan ang epekto. Ang layunin ay ang pinakamalambot na posibleng paghinto nang hindi gumagawa ng "bounce back" na epekto — kung saan ang labis na paghihigpit ay nagiging sanhi ng pagtigil ng silindro bago matapos ang stroke. Karamihan sa mga tagagawa ay nagrerekomenda ng pagsasaayos ng cushion na nagpapahinga sa piston sa humigit-kumulang 5–15mm ng paglalakbay bago ang mekanikal na paghinto.
Sinusuri ang mga air port at fitting
Siyasatin ang lahat ng sinulid na koneksyon sa air port. Maghanap ng mga sirang thread, cross-threaded fitting, o basag na push-in fitting body. Ang isang fitting na paulit-ulit na inalis at muling na-install sa aluminum end caps ay tuluyang aalisin ang mga thread — kung ito ay matukoy nang maaga, maaaring ayusin ng isang thread insert (Helicoil) ang port nang hindi pinapalitan ang end cap. Kung iniwan hanggang sa bumunot ang kabit sa ilalim ng presyon, karaniwang dapat palitan ang buong takip ng dulo.
Suriin na ang mga muffler at silencer sa mga exhaust port ay hindi barado. Ang nakaharang na tambutso ay lumilikha ng back pressure na sumasalungat sa paggalaw ng silindro, na nagpapababa ng epektibong puwersa at nagpapabagal sa mga oras ng pag-ikot. Sa maruruming kapaligiran, dapat linisin o palitan ang mga tambutso sa bawat isa 6 hanggang 12 buwan bilang isang karaniwang item sa pagpapanatili.
Pagsusuri ng Lubrication: Oil-Free vs. Lubricated Cylinders
Ang mga modernong pneumatic cylinder ay lalong idinisenyo bilang mga unit na walang langis — gamit ang self-lubricating na PTFE-impregnated seal at bushings na hindi nangangailangan ng panlabas na lubrication. Gayunpaman, ang mga lumang system at heavy-duty na cylinder, ay karaniwang umaasa sa isang line lubricator (oiler) sa itaas ng agos sa air circuit upang maghatid ng kinokontrol na ambon ng langis sa air stream.
Para sa lubricated cylinder system
- Suriin ang antas ng langis ng lubricator bowl. Ang dry lubricator ay isa sa mga pinakakaraniwang sanhi ng napaaga na pagkasira ng seal. I-refill gamit ang uri ng langis na tinukoy ng tagagawa - karaniwan ISO VG 32 turbine oil o katumbas nito . Huwag gumamit ng mabibigat na langis ng makina; ang mga droplet ay masyadong malaki upang epektibong maglakbay sa air circuit.
- Suriin ang lubricator drip rate — karaniwang nakatakda sa 1 drop sa bawat 10 standard cubic feet (SCF) ng daloy ng hangin , o gaya ng tinukoy ng tagagawa ng silindro. Ang masyadong maliit na langis ay nagiging sanhi ng pagkasira; ang labis na langis ay nagdudulot ng akumulasyon ng langis sa mga katawan ng balbula at mga cylinder, na humahantong sa pagdikit at kontaminasyon.
- Kung ang system ay tumatakbo nang walang langis sa loob ng mahabang panahon, huwag lamang i-refill ang lubricator at ipagpatuloy ang operasyon. Ang mga dry seal na tumatakbo nang walang lubrication ay maaaring magkaroon ng micro-tears na hindi na muling magse-seal ng tama kapag naibalik ang langis.
Para sa mga cylinder na walang langis
Ang mga cylinder na walang langis ay hindi dapat gamitin sa ibaba ng agos ng isang pampadulas. Ang pagpapapasok ng langis sa isang silindro na idinisenyo para sa pagpapatakbo ng tuyo na hangin ay nakakahawa sa mga seal ng PTFE, nagpapabukol ng ilang mga materyales ng seal, at umaakit ng alikabok sa hangin na nagiging abrasive paste sa loob ng bariles. Kung ang iyong pasilidad ay may sentralisadong lubricated air distribution system, ang mga cylinder na walang langis ay dapat pakainin sa pamamagitan ng dedikadong non-lubricated branch line na may coalescing filter upang alisin ang anumang oil carry-over.
Sinusuri ang Air Cylinder Barrel at End Caps
Ang cylinder barrel (body tube) at end caps ay mga structural component. Bagama't bihira silang mabigo sa normal na serbisyo, napapailalim sila sa nakakapagod na paglo-load sa bawat cycle at maaaring magkaroon ng mga bitak o deformation sa ilalim ng abnormal na mga kondisyon ng paglo-load — mga overpressure na kaganapan, shock load, o pangmatagalang misalignment.
Inspeksyon ng bariles
Kapag na-de-energize ang cylinder, biswal na suriin ang labas ng bariles sa buong haba nito. Hanapin ang:
- Dents, deformation, o bulging — ang isang nakaumbok na bariles ay nagpapahiwatig na ang cylinder ay nakaranas ng overpressure o isang matinding side impact.
- Corrosion sa aluminum o steel barrels — ang surface corrosion ay nagpapahina sa dingding at sa kalaunan ay maaaring magbigay-daan sa pag-crack ng hairline. Sa pagpoproseso ng pagkain o panlabas na kapaligiran, ito ay partikular na nauugnay.
- Kondisyon ng tie rod — sa mga silindro ng tie rod (ang pinakakaraniwang uri), suriin ang tuwid ng bawat tie rod at kung may anumang bitak sa mga sinulid na seksyon. Ang isang baluktot na tie rod ay nagpapahiwatig na ang silindro ay sumisipsip ng isang impact load na patayo sa axis nito.
End cap inspection
Siyasatin ang magkabilang dulo ng takip kung may mga bitak — lalo na sa paligid ng mga butas sa pagpasok ng port at sa mga sulok kung saan dumadaan ang mga tie rod. Ang mga bitak sa linya ng buhok ay kadalasang nakikita lamang sa ilalim ng pag-magnify o sa pamamagitan ng dye penetrant testing. Ang anumang kumpirmadong crack sa isang end cap ay isang ipinag-uutos na kapalit - ang mga naka-pressure na bahagi na may mga bitak sa istruktura ay hindi maaaring ayusin sa pamamagitan ng welding, pagpuno, o pag-tape.
Kumpletuhin ang Checklist ng Air Cylinder Inspection
Gamitin ang checklist na ito sa panahon ng naka-iskedyul na pagpapanatili o kapag nag-iimbestiga ng reklamo sa pagganap ng silindro. Ang isang pass sa bawat kategorya ay nagpapahiwatig na ang silindro ay nasa kondisyon na magagamit. Anumang mabigong resulta ay dapat mag-trigger ng kaukulang corrective action bago ibalik ang cylinder sa produksyon.
| Item ng Inspeksyon | Pamamaraan | Kundisyon ng Pass | Nabigo ang Aksyon |
|---|---|---|---|
| Paglabas ng panlabas na hangin | Solusyon sa sabon sa ilalim ng presyon | Walang mga bula sa anumang joint o seal | Higpitan ang mga kabit o palitan ang mga seal |
| Panloob na pagtagas ng bypass | Pagsubok sa plug at pressure | Zero pressure tumaas sa loob ng 60 segundo | I-disassemble at palitan ang mga seal ng piston |
| Ibabaw ng piston rod | Visual na pag-inspeksyon ng punasan | Walang scoring, kalawang, o dents | Palitan o muling i-chrome rod |
| Pagkatuwid ng pamalo | Dial indicator sa V-blocks | ≤ 0.05mm bawat 100mm | Palitan ang baras |
| Supply pressure sa port | Inline na panukat ng presyon | Sa loob ng 10% ng setpoint habang gumagalaw | I-clear ang mga paghihigpit, tingnan ang laki ng linya |
| Pag-mount ng fastener torque | Torque wrench | Sa pagtutukoy, walang paggalaw | Muling torque sa spec |
| Pag-uugali ng unan | Pagmasdan ang end-of-stroke motion | Makinis na pagbabawas ng bilis, walang epekto | Ayusin ang karayom o palitan ang cushion seal |
| Kondisyon ng barrel at end cap | Visual na inspeksyon | Walang mga bitak, dents, o corrosion | Palitan ang nasira na bahagi |
| Antas ng langis ng lubricator | Visual check ng bowl level | Nakikita ang langis sa salamin | I-refill ng tamang grade oil |
| Muffler ng tambutso | Pagsusuri ng daloy / visual | Walang limitasyong daloy ng tambutso | Linisin o palitan ang muffler |
Gaano kadalas Mo Dapat Siyasatin ang Pneumatic Cylinder
Ang dalas ng inspeksyon ay nakasalalay sa siklo ng tungkulin ng silindro, kapaligiran, at pagiging kritikal sa proseso. Walang unibersal na pagitan — ang isang silindro na tumatakbo ng 3 shift sa isang araw, 7 araw sa isang linggo sa isang maalikabok na pandayan ay nangangailangan ng mas madalas na atensyon kaysa sa isang pagbibisikleta nang dalawang beses bawat shift sa isang malinis na silid ng pagpupulong.
| kundisyon | Inirerekomendang Pagitan ng Inspeksyon | Interval ng Pagpapalit ng Seal |
|---|---|---|
| Banayad na tungkulin, malinis na kapaligiran | Bawat 12 buwan | Bawat 3–5 taon o 20M cycle |
| Katamtamang tungkulin, normal na kapaligirang pang-industriya | Tuwing 6 na buwan | Bawat 1–2 taon o 10M cycle |
| Mabigat na tungkulin, maalikabok o basang kapaligiran | Bawat 3 buwan | Taun-taon o 5M cycle |
| Mataas na temperatura o pagkakalantad sa kemikal | Buwanang visual; quarterly full check | Tuwing 6 na buwan |
Higit pa sa mga agwat na batay sa oras, ipatupad ang mga pag-trigger na nakabatay sa kundisyon. Anumang oras ang isang silindro ay nagpapakita ng bagong sintomas — mas mabagal na cycle ng oras, bagong ingay, position sensor fault, o nakikitang pagtagas — ituring ito bilang isang hindi naka-iskedyul na kaganapan ng inspeksyon, anuman ang oras na natapos ang huling naka-iskedyul na PM. Ang paghihintay para sa susunod na naka-iskedyul na agwat kapag lumitaw na ang mga sintomas ay nangangahulugan ng paghihintay para sa isang pagkabigo.
Mga Karaniwang Problema sa Silindro ng Hangin at Ang mga Puno Nito
Kapag sinusuri ang isang pneumatic cylinder, ang kakayahang masubaybayan ang isang sintomas pabalik sa ugat nito ay nakakatipid ng oras at pinipigilan ang mga paulit-ulit na pagkabigo. Nasa ibaba ang pinakamadalas na nakakaharap na mga problema at ang kanilang mga malamang na pinagmulan.
Ang silindro ay hindi magpapahaba o bawiin
- Walang supply pressure — suriin ang upstream solenoid valve function at FRL unit
- Nakuha ang piston rod — sanhi ng kakulangan ng lubrication o matinding pagkasira ng rod bushing
- Panlabas na mekanikal na sagabal — ang load ay na-jam o ang silindro ay mekanikal na na-block sa pagtatapos ng stroke
- Masyadong malayong sarado ang balbula ng karayom ng cushion — ang cylinder stalls bago maabot ang dulong takip dahil sa na-trap na presyur ng tambutso
Ang silindro ay gumagalaw nang mali-mali o may maalog na paggalaw
- Stick-slip mula sa mga dry seal — magdagdag ng lubrication o mag-upgrade sa pre-lubricated cylinder model
- Kontaminadong suplay ng hangin — ang mga particulate o tubig sa suplay ng hangin ay nagdudulot ng hindi pantay na alitan. Siyasatin at serbisyuhan ang air filter at water separator.
- Maliit na laki ng flow control valve — ang hindi sapat na daloy ay nagdudulot ng gawi sa pangangaso. Suriin ang mga kinakailangan sa daloy ng daloy laban sa naka-install na valve Cv rating.
Nabigo ang silindro na maabot ang dulo ng stroke sa ilalim ng pagkarga
- Masyadong mababa ang operating pressure — i-verify ang setpoint ng regulator at tingnan kung may pagbaba ng presyon sa mahabang linya ng supply
- Maliit ang laki ng bore para sa load — kalkulahin muli ang kinakailangang puwersa gamit ang F = P × A at i-upgrade ang bore kung kinakailangan
- Malubhang piston seal bypass — ang cylinder ay hindi makakabuo ng full chamber pressure dahil ang hangin ay tumatawid sa piston nang mas mabilis kaysa sa ibinibigay nito
Mabilis at paulit-ulit na pagkabigo ng selyo
- Kontaminadong suplay ng hangin — ang mga particle na kasing liit ng 10 microns ay nagsisilbing abrasive laban sa mga seal na labi. Mag-install ng 5-micron coalescing filter upstream.
- Naka-scored na rod surface — sinisira ng nasirang rod ang mga bagong seal sa loob ng ilang araw. Dapat itama ang baras bago gumawa ng anumang pagkakaiba ang pagpapalit ng seal.
- Maling pagkakahanay ng silindro — ang side loading ay nakakasira ng mga labi nang hindi pantay. Ayusin ang pagkakahanay bago muling i-sealing.
- Maling materyal ng seal para sa kapaligiran — i-upgrade ang materyal ng seal upang tumugma sa aktwal na temperatura ng pagpapatakbo at pagkakalantad sa kemikal.
Kailan Papalitan ang Buong Air Cylinder vs. Ayusin Ito
Hindi lahat ng problema sa silindro ay nangangailangan ng ganap na kapalit. Ang mga seal kit para sa karaniwang laki ng ISO cylinder ay malawak na magagamit at mura — ang pagpapalit ng mga seal sa isang 63mm bore cylinder ay karaniwang nagkakahalaga sa ilalim ng $20 sa mga bahagi , laban sa $80–$250 para sa isang bagong katumbas na silindro. Ngunit ang pagpapalit ng seal ay sulit lamang kung ang iba pang mga bahagi ay nasa kondisyon pa rin ng serbisyo.
Ang pag-aayos ay ang tamang pagpipilian kapag:
- Ang barrel bore ay makinis at nasa loob ng tolerance (walang scoring o corrosion)
- Ang piston rod ay tuwid at ang surface finish nito ay buo
- Ang mga takip ng dulo ay walang basag at ang mga thread ay nasa mabuting kondisyon
- Ang silindro ay hindi lumampas sa humigit-kumulang 50% ng inaasahang buhay ng serbisyo nito
- Ang isang kaparehong kapalit na bahagi ay nasa mahabang lead time at hindi makapaghintay ang produksyon
Palitan ang silindro kapag:
- Ang barrel bore ay scored o corroded — ang mga bagong seal ay mabilis na mabibigo laban sa isang nasirang ibabaw ng bore
- Ang baras ay baluktot, malalim ang marka, o mas mababa sa minimum na diameter - ang mga baras ay hindi maaasahang ayusin sa field
- Hinubad ang mga thread ng end cap o bitak ang mga end cap
- Ang silindro ay naayos nang maraming beses at nabigo pa rin sa loob ng maikling pagitan — isang pattern ng paulit-ulit na pagkabigo ay nagpapahiwatig ng isang sistematikong problema (maling cylinder para sa aplikasyon) na hindi malulutas
- Ang silindro ay hindi karaniwan o hindi na ginagamit ang laki kung saan hindi na available ang mga seal kit
Bago mag-order ng kapalit, ganap na idokumento ang mga detalye ng umiiral na cylinder: diameter ng bore, haba ng stroke, istilo ng pag-mount (tie rod, profile body, o round body), laki at lokasyon ng port, uri ng thread ng dulo ng rod, at anumang mga espesyal na feature (stainless steel, magnetic piston, detalye ng cleanroom). Ang pag-order ng cylinder na may maling port position o rod end type ay mangangailangan ng karagdagang mekanikal na pagbabago at mas maantala ang pag-aayos.