

Ang isang linya ng packaging ay humihinto sa 2:40 ng hapon. Ang pusher cylinder sa station four ay nakapuntos ng tubo nito, at ang maintenance supervisor ay nangangailangan ng kapalit bago ang shift sa gabi. Ang nameplate ay hindi nababasa, kaya ang tanging maaasahang impormasyon ay nagmumula sa isang caliper at isang tape measure. Nauulit ang eksenang iyon sa bawat pabrika na nagpapatakbo ng automation, kaya naman mga sukat ng pneumatic cylinder mahalaga bago isulat ang isang purchase order. Ang laki ng bore ay nagpapasya kung ang actuator ay makakabuo ng puwersa na kailangan ng istasyon. Ang haba ng stroke ay nagpapasya kung ang paggalaw ay umabot sa target na posisyon. Ang diameter ng rod ay nagpapasya kung ang actuator ay makakaligtas sa pagkarga nang walang baluktot. Maling pumili ng alinman sa isa at iaanunsyo ng makina ang error sa mabagal na pag-ikot, pagtagas ng seal, o baluktot na baras. Sinasaklaw ng gabay na ito ang kumpletong hanay ng mga dimensyon na ginamit sa panahon ng pagpili at pagpapalit, kabilang ang mga pamantayan, mga talahanayan ng puwersa, mga halimbawa ng pagkalkula, mga hakbang sa pagsukat, at ang mga pagkakamali sa angkop na natutunan ng mga nakaranasang inhinyero na iwasan.
Ang content sa ibaba ay sumusunod sa mga metric convention na nangingibabaw sa pandaigdigang automation, ay gumagamit ng mga nagtrabahong halimbawa sa 6 bar working pressure , at mga highlight kung saan maaaring iligaw ka ng isang numero ng catalog kapag pinaghambing mo ang mga tatak nang magkatabi.
Ang Tatlong Dimensyon na Kumokontrol sa Lahat
Bore, stroke, at diameter ng baras ay hindi lamang catalog entries. Ang mga ito ay mga hadlang sa engineering na konektado sa puwersa, paglalakbay, at katatagan. Ang bore ay ang panloob na diameter ng cylinder tube at tumutukoy sa lugar ng piston. Kapag ang compressed air presses sa lugar na iyon, ang nagresultang puwersa ay direktang proporsyonal dito. Ang stroke ay ang maximum na distansya na maaaring ilakbay ng piston at rod assembly mula sa ganap na binawi hanggang sa ganap na pinalawig. Tinutukoy ng diameter ng rod kung gaano karaming compressive load ang maaaring dalhin ng rod bago buckling, lalo na sa mahabang stroke, at direktang binabawasan nito ang epektibong piston area sa bawiin ang stroke.
Ang isang simpleng halimbawa ay nagpapakita kung paano nakikipag-ugnayan ang tatlo. A 32 mm bore cylinder sa 6 bar gumagawa ng humigit-kumulang 482 N ng theoretical push force. Magdagdag ng 12 mm rod at ang retract force ay bumaba sa humigit-kumulang 415 N dahil ang rod ay sumasakop sa bahagi ng piston area. Kung ang parehong silindro ay may 500 mm stroke at itinutulak ang isang hindi suportadong load patagilid, ang baras ay dapat na sapat na makapal o panlabas na gabay upang maiwasan ang baluktot. Ang bawat iba pang dimensyon sa isang cylinder drawing—mounting style, port size, cushion length, switch slots, overall length—ay nasa likod ng tatlong numerong ito ngunit kinokontrol pa rin kung ang cylinder ay akma sa machine envelope at kumokonekta sa kasalukuyang air line.
Ang isang praktikal na tuntunin na ginagamit sa karamihan ng mga pagsusuri sa disenyo ay ang pagsulat ng tatlong halaga sa pagkakasunud-sunod bore x stroke x diameter ng baras , pagkatapos ay i-verify ang mga ito laban sa profile ng paggalaw, landas ng pag-load, at mounting bracket ng makina. Ang ugali na iyon ay nakakakuha ng karamihan sa mga hindi pagkakatugma bago ang pag-install.
Mga Karaniwang Sukat ng Bore at ISO Families
Ang mga tagagawa ng internasyonal na silindro ay sumusunod sa isang metric bore progression na naging de facto na pamantayan sa automation: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250, at 320 mm . Sa pagitan ng 8 at 320 mm, ang bawat hakbang ay nagdaragdag ng bore area ng humigit-kumulang 25 porsiyento, na tumutugma sa isang katulad na hakbang sa magagamit na puwersa. Tatlong pamilyang ISO ang sumasaklaw sa karamihan ng saklaw na ito, at ang bawat isa ay nag-package ng bore nang iba.
Gumagamit ang mga cylinder ng ISO 6432 ng isang bilog na makinis na tubo at tinatakpan ang maliliit na butas mula 8 hanggang 25 mm. Ang mga ito ay ang tipikal na "mini" na mga cylinder na ginagamit para sa clamping, pin insertion, at light switching actions. Ang ISO 15552 cylinders ay gumagamit ng tie-rod o extruded profile body at sumasaklaw sa 32 hanggang 320 mm bores; sila ang mga workhorses ng pangkalahatang automation. Ang ISO 21287 compact cylinders ay sumasaklaw sa 20 hanggang 100 mm bores sa isang pinaikling katawan, na nakikipagpalitan ng ilang kakayahan sa stroke para sa isang mas maliit na naka-install na taas. Ang pag-unawa kung aling pamilya ang itinayo sa paligid ng iyong makina, dahil ang pattern ng butas, kabuuang haba, at rod thread ay sumusunod lahat sa family convention.
| Pamilya | Bore range | Estilo ng katawan | Karaniwang gamit |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Pabilog na makinis na tubo | Maliit na fixtures, clamping, pin insertion |
| ISO 15552 | 32 - 320 mm | Tie-rod o profile tube | Pangkalahatang automation, paghawak ng materyal, pagtulak at pag-angat |
| ISO 21287 | 20 - 100 mm | Compact extruded profile | Mga istasyon na limitado sa espasyo, tooling, short-stroke clamping |
 SC Series Tie-Rod Standard Cylinder para sa ISO 15552 Applications Ang tie-rod cylinder na ito ay sumusunod sa ISO 15552 envelope, na nag-aalok ng mga mapagpapalit na posisyon sa pag-mount at port. Magagamit mula sa 32 hanggang 100 mm bores na may adjustable cushioning at high-temperature seal, nababagay ito sa mga pangkalahatang gawain sa automation na nangangailangan ng maaasahang puwersa. Tingnan ang Produkto →
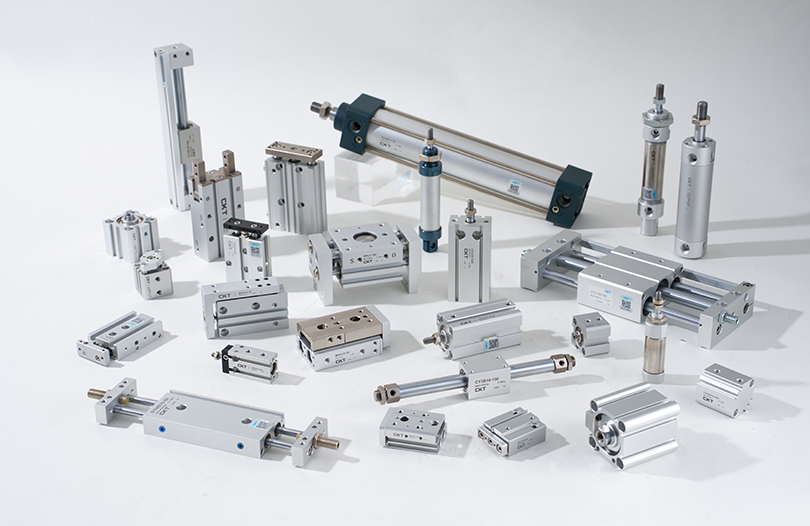
Ang Mga silindro ng tie-rod ng SC series sundin ang ISO 15552 na sobre, upang ang mga mounting distances, rod thread, at port position ay umaayon sa iba pang mga manufacturer gamit ang parehong pamantayan. Kung kailangan mong ihambing ang mga kumpletong detalye sa mga laki ng bore, ang Saklaw ng silindro ng hangin ng CKT naglilista ng mga structural drawing at mounting dimension para sa bawat serye sa progression na ito.
Bore Sizing: Magtrabaho Paatras mula sa Pag-load
Ang starting point for bore selection is always the load. The governing equation is F = P x A , kung saan ang F ay ang kinakailangang puwersa, ang P ay ang working pressure, at ang A ay ang piston area. Sa metric units, kung ang P ay nasa N/cm² at ang A ay nasa cm², ang puwersa ay lumalabas sa newtons. Sa 6 bar, ang presyon ay humigit-kumulang 60 N/cm² (0.6 MPa). Ang isang 50 mm bore ay may piston area na 19.63 cm², kaya ang theoretical push force ay 19.63 x 60, o mga 1178 N.
Isang tipikal na halimbawa: ang isang picking unit ay dapat itulak a 500 N load nang pahalang na may presyon ng linya na 6 bar. Ang minimum na lugar ay 500 na hinati sa 60, na katumbas ng 8.33 cm². Ang isang 32 mm bore ay naghahatid ng 8.04 cm², na bahagyang mas mababa sa halagang iyon. Pagkatapos idagdag ang karaniwang 25 hanggang 50 porsiyento na margin ng kaligtasan para sa seal friction, pagbaba ng presyon, at mga puwersa ng acceleration, ang tamang pagpipilian ay ang susunod na standard bore: 40 mm, na may piston area na 12.57 cm². Nagbibigay iyon ng 754 N ng teoretikal na puwersa at humigit-kumulang 565 N ng magagamit na puwersa sa 75 porsiyentong kahusayan, na nag-iiwan ng komportableng reserbang higit sa 500 N na kinakailangan.
| Bore (mm) | Lugar ng piston (cm²) | Puwersa sa 6 bar (N) | Iminungkahing working load (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
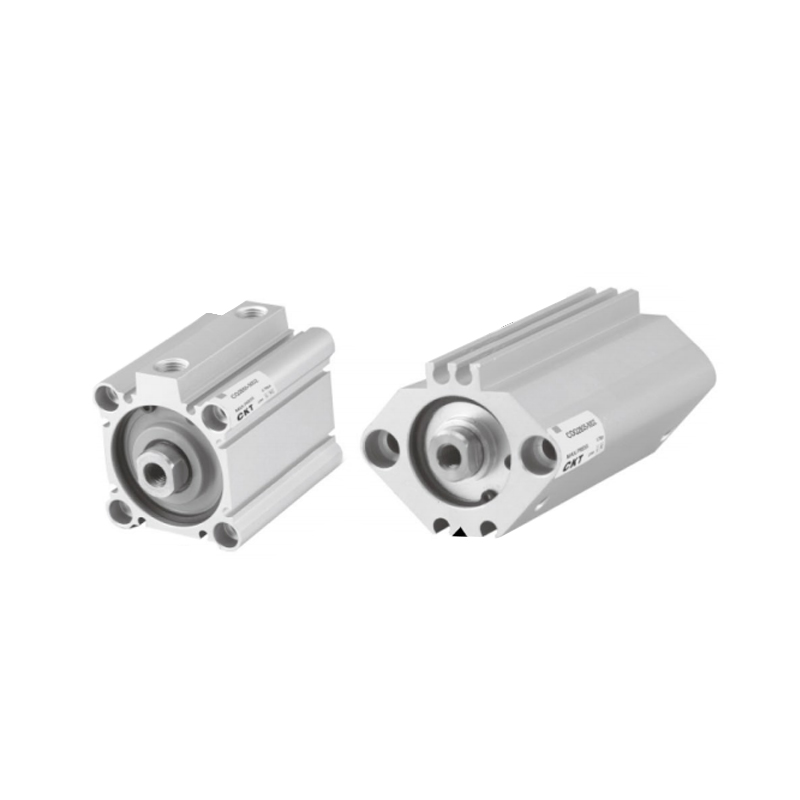 CQ2 Series Compact Thin Cylinder na may Recessed Magnetic Switch Isang manipis na profile na silindro na nagse-save ng vertical space habang pinapanatili ang parehong bore force. Ang recessed magnetic switch nito ay pumipigil sa pinsala at lumalaban sa tubig, coolant, at malalakas na magnetic field, ginagawa itong praktikal para sa masikip o malupit na kapaligiran. Tingnan ang Produkto →
Sa mga makina kung saan masikip ang vertical space, ang isang compact thin cylinder gaya ng CQ2 series ay gumagamit ng parehong laki ng bore ngunit mas maikli ang katawan, na nagbabago sa stroke range at cushioning option. Ang pagkalkula ng puwersa ay nananatiling magkapareho dahil ang bore ay hindi nagbago; tanging ang naka-install na sobre at ang maximum na magagamit na stroke ay nagbabago. Palaging i-verify ang mga limitasyong iyon bago pumili ng isang compact na katawan kaysa sa isang karaniwang katawan.
Haba ng Stroke: True Travel Plus Clearance
Ang stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Ang mga mahabang stroke ay nagpapakilala ng isang hiwalay na hanay ng mga hadlang. Ang isang 250 mm stroke ay simple para sa karamihan ng mga bores. Ang isang 1000 mm stroke na may parehong bore ay nangangailangan ng isang mas malaking baras, isang mas mahabang cushioning zone, at halos palaging isang panlabas na gabay upang maiwasan ang baras mula sa lumubog sa ilalim ng sarili nitong timbang at ang load. Ang mga karaniwang cylinder ay naglilista ng maximum na stroke para sa bawat kumbinasyon ng bore at rod; ang paglampas sa halagang iyon ay kadalasang pinipilit ang isang custom na build o isang oversized na opsyon sa rod. Kapag ang isang disenyo ay nangangailangan ng isang stroke na higit sa walo hanggang sampung beses ang diameter ng baras, magplano para sa isang support bearing, isang linear guide, o isang slide table sa halip na isang bare rod.
- Tapusin ang cushioning: Ang mga adjustable cushions ay nangangailangan ng 15 hanggang 30 mm ng stroke bago ang cushion seal ay tumutugma; nang walang reserbang iyon, bumagsak ang piston sa takip ng dulo nang buong bilis.
- Magnetic switch: ang piston ay dapat na ganap na maglakbay sa pamamagitan ng switch sensing zone; ang isang stroke na masyadong maikli ay hindi nag-iiwan ng maaasahang dwell signal para sa PLC.
- Coupler clearance: kung ang isang floating rod coupler ay ginagamit, ito ay nangangailangan ng axial clearance sa isang gilid; pagkalimot na ito ay karaniwang sanhi ng mga reklamong "no stroke" sa mga bagong installation.
- Sobrang laki ng mga stroke: ang pagdaragdag ng 50 mm ng dagdag na stroke upang makakuha ng flexibility ay nagpapataas ng pagkonsumo ng hangin, nagpapataas ng bending moment sa rod, at nagpapahaba ng cycle time dahil sa sobrang distansya ng paglalakbay.
Diameter ng Rod: Kung Saan Magkaiba ang Mga Numero ng Push at Pull
Ang rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Ang buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the ikaapat na kapangyarihan ng diameter ng baras . Ang paghati sa diameter ng baras ay binabawasan ang katanggap-tanggap na compressive load sa isang ikalabing-anim ng orihinal na halaga. Ang isang 1000 mm stroke na may 16 mm rod na humahawak ng 1200 N sa compression ay maaaring mabigo kung ang rod ay pinalitan sa isang 10 mm rod nang hindi nagdaragdag ng panlabas na gabay. Para sa mga vertical press application, palaging suriin ang diameter ng baras laban sa stroke at direksyon ng pagkarga; ang isang perpektong makatwirang pagpili ng bore ay madalas na hindi wasto ng isang baras na masyadong payat para sa stroke.
Ang kalidad ng ibabaw ng rod ay kabilang din sa pag-uusap sa dimensyon. Ang isang rod na nominal ang laki ngunit may mga gasgas, nicks, o chrome wear ay mabilis na tumagas sa rod seal. Kapag sinusukat ang isang ginamit na silindro bago palitan, sukatin ang baras sa dalawang direksyon at ihambing ang mga pagbabasa; Ang hugis-itlog na pagsusuot ng higit sa 0.05 mm ay isang maaasahang palatandaan na ang baras at selyo ay gumagana sa ilalim ng labis na pagkarga sa gilid.
Mga Dimensyon ng Pag-mount: Itugma ang Sobre, Hindi Lamang ang Bore
Dalawang cylinders na may parehong bore at stroke ay maaaring magkaroon ng ganap na magkaibang mga naka-install na dimensyon dahil sa estilo ng pag-mount. Tinutukoy ng ISO 15552 ang pinakakaraniwang mga opsyon sa pag-mount: front flange, rear flange, rear clevis, rear lug, foot mount, at trunnion. Binabago ng bawat istilo ng pag-mount ang kabuuang haba, pattern ng bolt, at espasyong kailangan sa paligid ng silindro para sa paggalaw o pag-access.
| Mounting code | Uri ng pag-mount | Dimensional na epekto | Kailan gagamitin |
|---|---|---|---|
| MS1 | Rear clevis | Nagdaragdag ng haba ng clevis sa likod ng takip; nangangailangan ng swing clearance | Mga pag-pivot o oscillating na mga landas ng pagkarga |
| MP2 | Naka-mount sa paa | Ibinababa ang mounting surface sa ibaba ng centerline; matatag na base | Pahalang na pagtulak na may nakapirming taas na bracket |
| MF1 | Flange sa harap | Flange sa head plate; sumusuporta sa dulo na nagdadala ng pagkarga | Tension load, vertical mounting, compact fixed brackets |
| MT4 | Trunnion | Nagdaragdag ng mga trunnion pin sa bariles; nangangailangan ng clearance sa paligid ng katawan | Dumping, tilting, at rotating motion |
Sa panahon ng pagpapalit ng cross-brand, hindi kailanman sapat ang numero ng modelo. Hilingin ang pagguhit ng dimensyon para sa eksaktong istilo ng pag-mount, pagkatapos ay ihambing ang kabuuang haba, distansya ng bolt hole, laki ng thread ng rod, at posisyon ng port. Ang isang 40 mm bore cylinder mula sa isang tagagawa ay maaaring 12 mm na mas mahaba kaysa sa isa pa na may parehong nominal na laki, na higit pa sa sapat upang bumangga sa isang bantay, isang sensor bracket, o sa susunod na istasyon. Ito ang pinakamadalas na dimensional mismatch na makikita sa panahon ng mga retrofit na proyekto.
Mga Laki ng Port at Air Demand: Pagdimensyon sa Buong Chain
Ang cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Saklaw ng bore (mm) | Karaniwang port thread | Inirerekomendang tubing OD | Iminungkahing laki ng balbula |
|---|---|---|---|
| 8 - 16 | M5 o G1/8 | 4 - 6 mm | Direktang kumikilos na balbula |
| 20 - 25 | G1/8 | 6 - 8 mm | Balbula na pinapatakbo ng piloto |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2 o 5/3 na balbula |
| 50 - 63 | G1/4 o G3/8 | 10 - 12 mm | 5/2 balbula na may mabilis na tambutso |
| 80 - 100 | G3/8 o G1/2 | 12 - 16 mm | Malaking kapasidad na 5/2 valve |
Ang pagkonsumo ng hangin ay isa pang pagkalkula na may kaugnayan sa dimensyon na pumipigil sa mga maliit na compressor at pagbaba ng presyon. Ang dami ng libreng hangin sa bawat isang stroke ay humigit-kumulang sa piston area na pinarami ng stroke, na pinarami ng compression ratio ng working pressure. Para sa isang 63 mm bore na may 200 mm stroke sa 6 bar , ang extension ay kumokonsumo ng humigit-kumulang 4.3 litro ng libreng hangin at ang retract ay kumukonsumo ng humigit-kumulang 4.1 litro. Sa 20 double cycle bawat minuto, iyon ay humigit-kumulang 170 liters bawat minuto ng libreng air demand sa pamamagitan ng cylinder lamang, bago idagdag ang valve pilot consumption at leakage. Ang isang mas malapit na pagtingin sa kung paano ang cylinder internals ay nagko-convert ng presyon ng hangin sa praktikal na paggalaw ay nakakatulong kapag binibigyang kahulugan ang mga numerong ito sa isang tunay na circuit, at ang paliwanag ay lumampas sa dimension sheet.
Ang paglalagay ng speed control valve nang direkta sa mga cylinder port ay karaniwang kasanayan, ngunit ang daloy ng tambutso sa pamamagitan ng fitting na iyon ay naglilimita sa maximum na bilis ng piston. Kung ang dimensyon na bilis ng baras ay kritikal sa oras ng pag-ikot, suriin ang daloy ng rating ng fitting at ang balbula nang magkasama; ang silindro mismo ay bihira ang paghihigpit.
Pagsukat ng Naka-install na Cylinder Kapag Nawala ang Nameplate
Ang pagpapalit na trabaho ay madalas na nagsisimula sa isang sira-sirang silindro na ang tag ng modelo ay may mantsa ng langis o may gasgas na hindi na nababasa. Sa sitwasyong iyon, ang hanay ng dimensyon ay kailangang mabawi mula sa mismong hardware. Ang pagkakasunud-sunod sa ibaba ay nagbibigay ng maaasahang mga resulta sa karamihan sa mga karaniwang cylinder.
- Sukatin ang stroke mula sa baras. Pahabain ang silindro at sukatin ang nakalantad na haba ng baras mula sa rod bearing face hanggang sa rod end. Bawiin ito at sukatin muli. Ang pagkakaiba sa pagitan ng dalawang pagbabasa ay ang stroke. Ang pamamaraang ito ay tumpak sa halos 0.5 mm kapag malinis ang dulo ng baras.
- Kilalanin ang bore mula sa tubo sa labas ng diameter. Para sa mga bilog na cylinder, ang tube OD ay karaniwang ang bore plus 3 hanggang 6 mm na kapal ng pader. Sukatin ang OD sa dalawang direksyon, pagkatapos ay itugma ito sa talahanayan ng dimensyon ng manufacturer para sa pinaghihinalaang serye. Sa tie-rod cylinders, ang distansya sa pagitan ng mga tie rod ay mas maaasahang bore identifier kaysa sa tube OD.
- Sukatin ang diameter ng baras gamit ang isang caliper. Kumuha ng mga pagbabasa sa dalawang patayong direksyon at sa dalawang distansya mula sa dulo ng baras. Ang mas maliit na pagbabasa ay ang mabisang laki ng baras; ang mga pagkakaiba na higit sa 0.05 mm ay nagpapahiwatig ng pagkasuot.
- Itala ang mga sukat ng pag-mount. Sukatin ang distansya sa pagitan ng mga mounting hole, ang diameter ng butas, ang kapal ng flange, ang distansya mula sa rod centerline hanggang sa mounting surface, at ang kabuuang haba na binawi ang rod.
- Kilalanin ang mga port thread. Gumamit ng thread pitch gauge o test fitting. Ang mga karaniwang kandidato ay M5, G1/8, G1/4, G3/8, at G1/2. Huwag kailanman pilitin ang isang angkop; ang isang nasirang port ay nagiging isang simpleng kapalit sa isang cylinder body replacement.
- Mag-order ng guhit bago mag-order ng bahagi. Ihambing ang iyong mga sinusukat na halaga laban sa dimensyon ng tagagawa para sa modelo ng kandidato. Ang bore, stroke, rod, at mounting style ay dapat magkatugma lahat; ang isang hindi pagkakatugma ay sapat na upang ihinto ang pag-install.
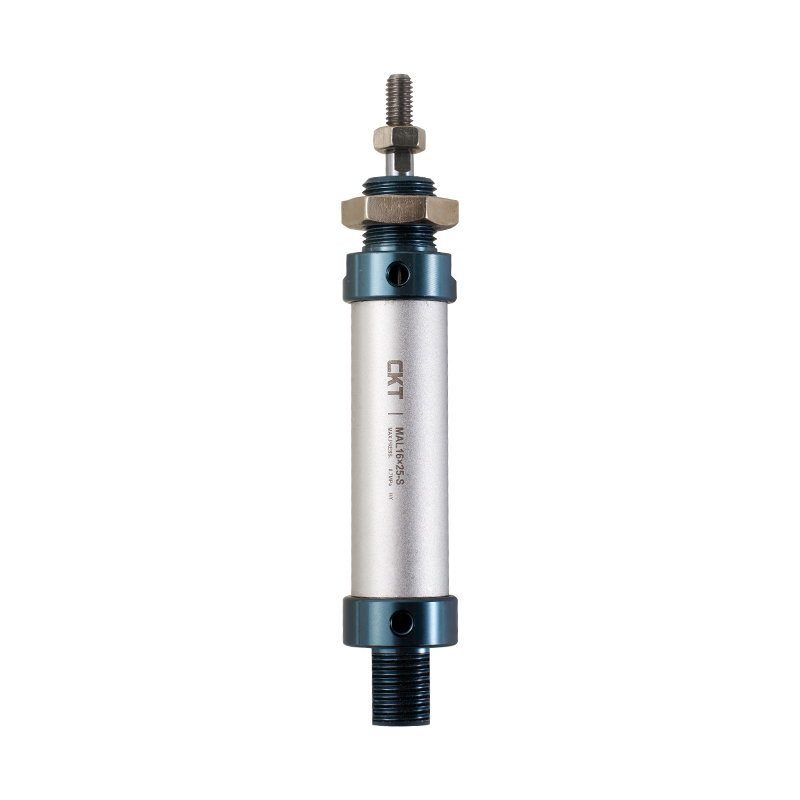 MAL Series Aluminum-Alloy Mini Cylinder para sa Karaniwang Pangangailangan sa Pagpapalit Isang magaan na aluminum round-tube cylinder na may sinulid na mga takip sa dulo at self-lubricating na bearings. Available sa 20 hanggang 40 mm bores, ito ay isang tipikal na miniature cylinder na ginagamit sa packaging at handling equipment, perpekto para sa field measurement-based na mga kapalit. Tingnan ang Produkto →
Para sa mga pagpapalit ng maintenance sa small-bore range, ang MAL series na aluminum-alloy mini cylinder ay isa sa mga pinakakaraniwang frame na makikita sa packaging at material-handling equipment. Ang flat-to-flat na dimensyon ng katawan nito, port thread, at rod thread ay sumusunod sa isang regular na pattern na ginagawang diretso ang pagsukat ng field kapag nawala ang orihinal na tag ng modelo.
Mga Dimensional na Pagkakamali na Lumalabas Lamang Pagkatapos ng Pag-install
Ang ilang mga error sa dimensyon ay hindi nakikita sa papel at halata sa makina. Kinokolekta ng listahan sa ibaba ang mga pinakakaraniwang nakatagpo sa panahon ng pag-commissioning at pag-retrofit ng trabaho.
- Undersized bore na may teoretikal na surplus. Ang isang 25 mm bore sa 6 bar ay naghahatid ng 295 N sa teorya. Kung ang tunay na demand ay 280 N na may mga lumang seal, isang pagbaba ng presyon ng 15 porsiyento, at isang mabilis na pagpapabilis ng masa, ang silindro ay titigil kapag tumaas ang rate ng produksyon. Ang mga nakaranasang koponan ay nagdidisenyo sa hindi bababa sa 30 porsiyentong magagamit na puwersa na margin sa itaas ng nominal na pagkarga.
- Sobrang laki ng bore na may mga nakatagong gastos. Ang isang 100 mm bore ay kumukonsumo ng humigit-kumulang apat na beses ang hangin ng isang 50 mm bore para sa parehong stroke. Ang mas malaking cylinder ay nangangailangan din ng mas malalaking port, mas mabibigat na bracket, at mas mahabang cushioning time. Ang mas malaki ay hindi mas ligtas; mas mahal lang mag operate.
- Pinili ang stroke nang walang end clearance. Ang isang silindro na naglalakbay nang eksakto sa nominal na stroke ay tatama sa frame ng makina o ang produkto ay huminto nang buong bilis. Palaging magdagdag ng clearance sa magkabilang dulo, at magdagdag ng cushioning travel kung ang bilis ay lumampas sa 500 mm/s.
- Pinaghalo ang sukatan at imperyal na dimensyon. Ang 1/2 inch bore ay 12.7 mm, hindi 12 mm o 16 mm. Ang mga rod na 6 mm kumpara sa 1/4 pulgada (6.35 mm) ay magkamukha sa mata ngunit magkaiba ang bagsak sa ilalim ng pagkarga. Palaging sukatin sa isang sistema at tahasang mag-convert.
- Hindi pinapansin ang puwersa ng pag-urong. Ang isang silindro na nagtutulak ng 600 N na load nang patayo ay kadalasang maaaring mag-extend, ngunit hindi nito maaaring bawiin ang parehong pagkarga kung ang baras ay makapal at ang epektibong retract area ay maliit. Suriin ang direksyon ng paghila gamit ang aktwal na diameter ng baras, hindi lamang ang bore.
- Hindi sinusuri ang posisyon ng switch groove. Ang piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Mga Madalas Itanong
Ano ang ibig sabihin ng 32 x 100 sa isang label ng pneumatic cylinder?
Ibig sabihin 32 mm bore at 100 mm stroke . Ito ang pinakakaraniwang paraan ng pagbubuod ng mga tagagawa sa dalawang pangunahing dimensyon sa nameplate. Ang diameter ng baras ay karaniwang nakalista nang hiwalay o kasama sa code ng modelo.
Gaano karaming puwersa ang magagawa ng isang 50 mm bore cylinder sa 6 bar?
Ang theoretical push force is approximately 1178 N . Sa pagsasagawa, binabawasan ng seal friction at line pressure losses ang magagamit na puwersa sa humigit-kumulang 600 hanggang 900 N depende sa bilis, sukat ng angkop, at estado ng pagpapadulas.
Binabago ba ng diameter ng baras ang puwersa ng pagtulak?
Hindi. Ang puwersa ng pagtulak ay kinakalkula mula sa buong lugar ng piston. Ang diameter ng baras ay binabawasan lamang ang epektibong lugar sa retract stroke , na nagpapababa sa puwersa ng paghila.
Maaari ko bang palitan ang isang ISO 15552 cylinder ng isang ISO 21287 compact cylinder ng parehong bore at stroke?
Kung magkatugma lamang ang mounting pattern, pangkalahatang haba, mga posisyon ng port, at rod thread. Ang isang compact na katawan ay mas maikli, ngunit ang mga hole spacing at cushioning option ay naiiba. Palaging ihambing ang mga guhit ng sukat bago mag-order.
Ano ang mangyayari kung pipiliin ko ang isang stroke na mas mahaba kaysa sa kinakailangan?
Ang cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Paano ko mahahanap ang laki ng port sa isang silindro na naka-install pa rin?
Sukatin ang thread gamit ang thread pitch gauge o subukan ang mga kilalang test fitting. Ang pinakakaraniwang pneumatic port ay M5, G1/8, G1/4, G3/8, at G1/2. Ang tamang pagkilala sa thread ay pumipigil sa pinsala sa cylinder port sa panahon ng pag-install ng angkop.
Ano ang maximum na stroke para sa isang naibigay na laki ng bore?
Ang bawat tagagawa ay nag-publish ng maximum na mga halaga ng stroke para sa bawat kumbinasyon ng bore at rod. Higit pa sa mga halagang iyon, ang baras buckling resistance at ang katatagan ng katawan ang nagiging limitasyon. Para sa mahabang stroke, ang isang mas malaking baras o isang panlabas na linear na gabay ay sapilitan.
Mga Pangunahing Takeaway Bago Ka Mag-order
Ang pagpili ng pneumatic cylinder ayon sa mga sukat ay isang sistematikong ehersisyo. Magsimula sa kinakailangan ng puwersa at ang magagamit na presyon upang ayusin ang bore. I-convert ang landas ng paglalakbay ng makina sa isang stroke number na may kasamang mga clearance at cushioning. I-verify ang diameter ng baras laban sa puwersa ng pag-urong at sa panganib ng buckling. Pagkatapos ay suriin ang estilo ng pag-mount, laki ng port, at pangkalahatang haba laban sa pisikal na sobre. Sinasaklaw ng limang tseke na ito ang higit sa 90 porsiyento ng mga dimensional na isyu na nagdudulot ng mga pagkabigo sa field.
Panatilihin ang pagguhit ng dimensyon mula sa tagagawa bilang ang huling awtoridad. Ang mga pagkakaiba-iba ng modelo-sa-modelo sa pagitan ng mga tatak ay totoo, at ang pagkakaiba sa milimetro sa isang mounting bracket ay sapat na upang maantala ang pag-restart ng produksyon. Ang oras na ginugol sa pagsukat ng dalawang beses sa lumang silindro ay palaging mas maikli kaysa sa downtime na dulot ng maling pagpapalit.